Extraction du café instantané : causes courantes de variation du rendement dans les usines de café soluble
La variation du rendement dans la production de café instantané est rarement due à une seule défaillance isolée. Le plus souvent, elle résulte de plusieurs petits écarts qui s’additionnent : un développement de torréfaction qui dérive légèrement, une distribution de mouture qui s’élargit, un équilibre d’extraction qui se décale, une gestion des solides qui change, ou une matière première qui arrive avec une structure physique différente du lot précédent.
Pour une usine de transformation du café, cette variation se traduit commercialement par une récupération instable des solides solubles, une viscosité d’extrait irrégulière, des changements de pression de filtration, des fluctuations de charge sur les évaporateurs et une pression accrue de reprise ou de correction pour les opérateurs. L’objectif n’est pas seulement d’augmenter le rendement d’extraction. Il s’agit de maintenir ce rendement suffisamment prévisible pour que l’usine puisse planifier avec confiance le débit, la demande énergétique et la qualité produit.
Parchline Catalytics accompagne les transformateurs de café soluble qui recherchent des solutions enzymatiques de soutien au procédé et un appui à la validation. En tant que fournisseur d’enzymes pour la transformation du café, nous analysons la variation de rendement à partir du terrain : là où la résistance se forme, là où l’extrait ralentit, là où les solides retiennent de la valeur, et là où les données de lot ne correspondent plus aux attentes.
Pourquoi la variation du rendement du café instantané est importante
Dans la fabrication de café soluble, le rendement d’extraction influence bien plus que l’efficacité d’utilisation de la matière première. Il affecte la performance de toute la ligne aval.
Lorsque le rendement fluctue, les usines peuvent observer :
- Une concentration variable de l’extrait en sortie du train d’extraction
- Des changements de viscosité qui affectent le pompage et le transfert thermique
- Une instabilité de filtration ou de centrifugation
- Une charge accrue sur les étapes d’évaporation et de concentration
- Un comportement irrégulier de l’alimentation du sécheur
- Une variation qualité plus importante d’un lot à l’autre
- Des interventions opérateur et des diagnostics plus fréquents
Un petit problème côté extraction peut donc devenir un problème de planification de production. Un rendement stable soutient des plannings stables.
1. La dérive du profil de torréfaction modifie l’extractibilité
La torréfaction établit la structure physique et chimique à travers laquelle l’extraction doit opérer. Même lorsque les spécifications du café vert semblent similaires, de légers écarts de profil de torréfaction peuvent modifier la porosité, la friabilité, la libération des solubles et la génération de fines.
Structure de torréfaction sous-développée
Si le café n’est pas suffisamment développé pour le programme d’extraction prévu, la libération des solubles peut être plus lente et moins complète. Le lit peut résister plus longtemps à l’extraction, nécessitant davantage de temps, des conditions plus sévères, ou l’acceptation d’une récupération plus faible.
Les signes opérationnels peuvent inclure :
- Une libération plus faible des solubles en début d’extraction
- Un déséquilibre d’extraction plus marqué entre les cuves
- Une sensibilité accrue au temps de séjour
- Une valeur résiduelle plus élevée dans le marc épuisé
Torréfaction surdéveloppée ou irrégulière
Une torréfaction plus agressive ou irrégulière peut créer le problème inverse : beaucoup de fines, des particules fragiles et un extrait qui transporte davantage de matières en suspension vers les étapes de séparation aval. L’extraction apparente peut s’améliorer à un endroit, tandis que la filtration et la gestion de l’extrait se dégradent ailleurs.
Les signes possibles en usine incluent :
- Davantage de solides fins dans l’extrait
- Une hausse plus rapide de la pression en filtration
- Un comportement de suspension plus variable
- Des notes d’extrait plus sombres ou plus âpres lorsque la sévérité du procédé augmente
Point essentiel : le profil de torréfaction n’est pas seulement un paramètre aromatique. C’est aussi un paramètre d’aptitude au procédé.
2. La distribution de mouture affecte l’écoulement, le contact et la valeur retenue
La granulométrie de la mouture est l’un des facteurs les plus directs de régularité de l’extraction. Une distribution de mouture étroite et maîtrisée aide le train d’extraction à se comporter de manière prévisible. Une distribution large crée des zones qui s’extraient à des vitesses différentes.
Trop de particules grossières
Les particules grossières peuvent conserver de la valeur extractible à l’intérieur, car la pénétration du liquide et la libération des solubles sont plus lentes. Les opérateurs peuvent répondre par des conditions d’extraction plus sévères, mais cela peut surextraire les particules plus petites et accroître la charge en aval.
Trop de fines
Un excès de fines peut augmenter la résistance du lit, élever les matières en suspension et rendre la filtration moins stable. Les fines peuvent également se déplacer de manière irrégulière dans le système, créant des effets locaux de pression et une clarification d’extrait inconstante.
Ce qu’il faut surveiller
Les équipes de production doivent suivre la distribution de mouture en parallèle de la performance d’extraction, et non séparément. Les indicateurs utiles comprennent :
- La concentration de l’extrait par étape ou par cuve
- Les tendances de pression différentielle
- Le temps de cycle de filtration
- La charge de la centrifugeuse et le comportement de décharge des solides
- La consistance du marc épuisé
La maîtrise de la mouture n’est pas seulement un objectif de broyage. C’est un outil de contrôle du rendement.
3. Les conditions du train d’extraction peuvent créer un déséquilibre caché
Un train d’extraction de café soluble peut sembler stable si l’on regarde uniquement les réglages principaux de température et de débit, alors que certaines cuves ou étapes ne fonctionnent pas de manière équivalente. La variation de rendement commence souvent dans ces déséquilibres internes.
Profil de température et temps de séjour
La température influence la solubilisation, la viscosité, la diffusion et le caractère de l’extrait. Si le profil n’est pas aligné avec la matière première et la mouture, l’usine peut observer soit une extraction incomplète, soit une contrainte sur la qualité de l’extrait.
Le temps de séjour est tout aussi important. Un contact insuffisant peut laisser du rendement inexploité. Une sévérité excessive peut accroître les difficultés de gestion en aval, en particulier lorsque les matières en suspension et la viscosité augmentent.
Distribution des flux et cheminement préférentiel
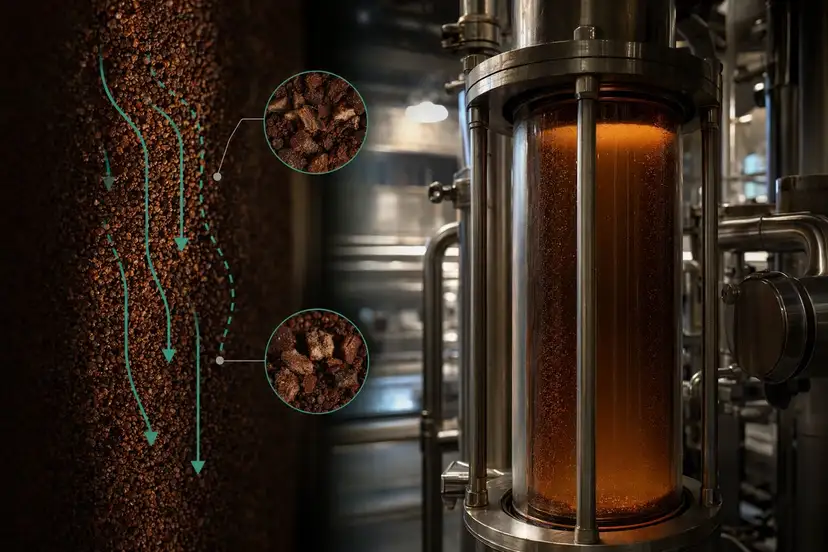
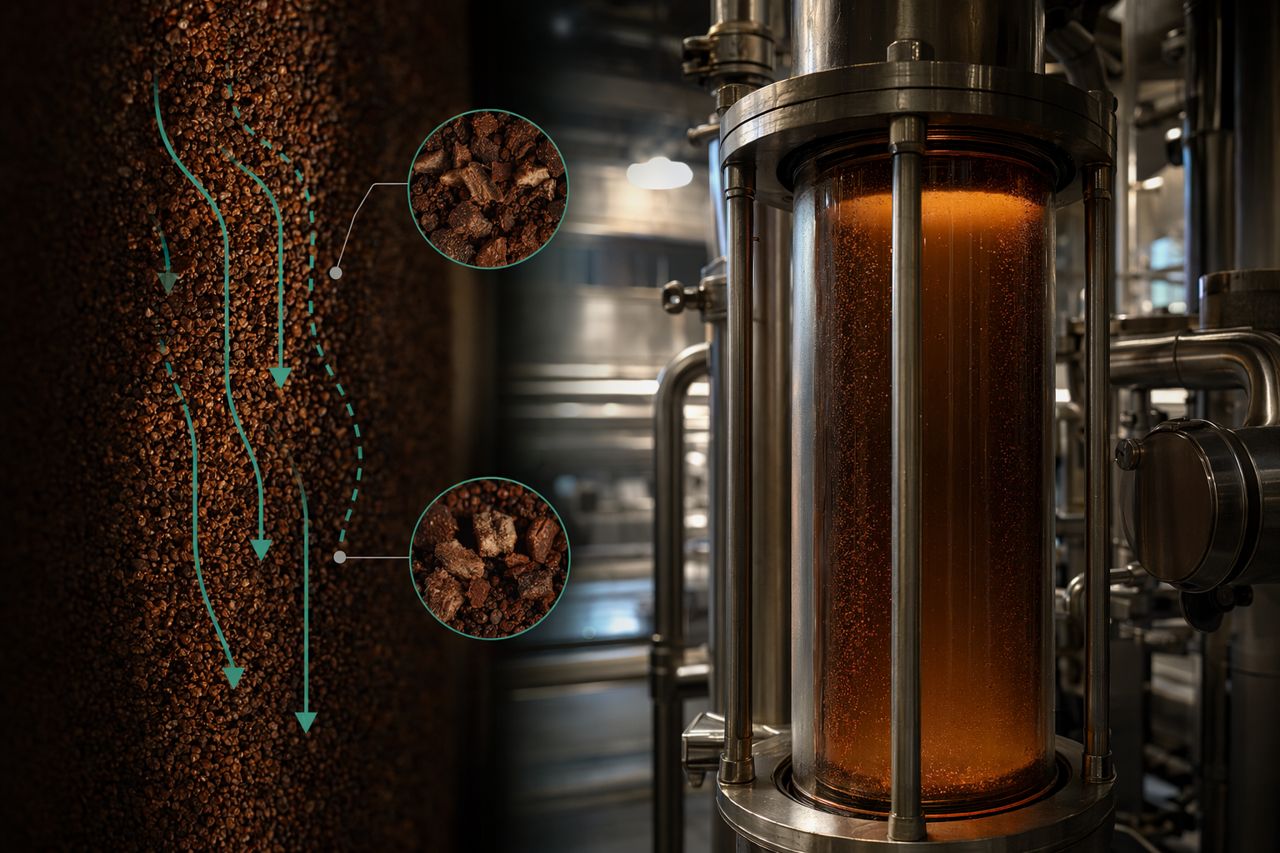
Un écoulement irrégulier à travers la matière tassée peut laisser certaines zones insuffisamment contactées, tandis que d’autres sont surcontactées. Le cheminement préférentiel peut être difficile à observer directement, mais il apparaît souvent sous forme de concentration d’extrait instable, de mouvements de pression ou de marc épuisé inconstant.
Contrôle d’une étape à l’autre
La variation de rendement peut également provenir d’un déséquilibre entre étapes : une étape fournit trop d’effort, une autre contribue moins, ou le moment de décharge modifie le comportement des solides. C’est là que les données de tendance sont essentielles. Examiner uniquement la production totale de la ligne peut masquer la source de la variation.
4. La viscosité de l’extrait peut limiter la récupération et le débit
La viscosité est à la fois un symptôme et une contrainte. Lorsque la viscosité de l’extrait augmente, le pompage, le transfert thermique, la filtration et la concentration peuvent tous devenir plus difficiles. Les opérateurs peuvent être contraints de ralentir la ligne, d’ajuster la dilution ou d’accepter une récupération moins efficace.
Les contributeurs courants incluent :
- La variation des polysaccharides de la matière première
- Les changements de torréfaction et de mouture
- Un entraînement élevé de matières en suspension
- Une sévérité de procédé qui augmente la charge de l’extrait
- Une dégradation inefficace des matériaux issus des parois cellulaires végétales
C’est un domaine où les solutions enzymatiques peuvent contribuer à la régularité du procédé, selon les objectifs de l’usine et les résultats de validation. La cible commerciale est concrète : un meilleur comportement d’écoulement, une filtration plus stable et un flux d’extrait plus facile à gérer, sans perturber les exigences qualité de l’usine.
5. La filtration et la séparation peuvent donner l’impression d’un rendement instable
Toute variation de rendement ne provient pas des cuves d’extraction. La performance de séparation peut modifier la quantité de matière soluble récupérée réellement disponible pour la concentration et le séchage.
Si la filtration ralentit ou si la centrifugation devient instable, une usine peut rencontrer :
- Une rétention plus élevée d’extrait dans les solides humides
- Une accumulation accrue dans les équipements de procédé
- Un transfert d’extrait utilisable plus faible
- Davantage d’événements de nettoyage ou d’arrêt
- Une variation plus importante de l’alimentation vers l’évaporation
Dans ces cas, le train d’extraction peut produire de la valeur, mais le système de séparation ne la fait pas avancer de manière constante.
6. La gestion de l’extrait après extraction compte également
Une fois que l’extrait quitte le train d’extraction, les conditions de gestion peuvent continuer à affecter la régularité. Le temps de maintien, la température, la suspension des solides et le cisaillement lors du transfert peuvent tous influencer le comportement du flux.
Les points à examiner incluent :
- Le temps de séjour en cuve avant évaporation
- La décantation ou la stratification dans les cuves de maintien
- Le choix de la pompe et son point de fonctionnement
- Les restrictions de ligne et les zones mortes
- La fréquence de nettoyage et la formation de résidus
Une usine peut perdre en prévisibilité après l’extraction si le flux d’extrait n’est pas géré comme un intermédiaire contrôlé.
7. La variation de la matière première est inévitable, mais elle peut être maîtrisée
Le café est une matière première agricole. L’origine, la variété, l’année de récolte, la méthode de traitement, l’humidité, l’historique de stockage et le profil de défauts peuvent tous affecter le comportement à l’extraction.
Pour les usines de café soluble, la question importante n’est pas de savoir si la matière première varie. Elle variera. La question est de savoir si l’usine dispose d’un système pour traduire cette variation entrante en paramètres de procédé et en stratégies de soutien.
Les contrôles pratiques incluent :
- Le suivi de la performance d’extraction au niveau du lot
- L’ajustement de la torréfaction et de la mouture selon le comportement de la matière première
- L’examen du marc épuisé pour évaluer la valeur retenue
- Le suivi des tendances de viscosité et de filtrabilité
- Des essais de validation pour les auxiliaires de procédé lorsque nécessaire
La variation de matière première devient moins perturbante lorsque l’usine peut identifier le schéma tôt et réagir avant que le débit ne soit affecté.
Où le soutien enzymatique s’intègre dans le contrôle du rendement
Les solutions enzymatiques ne remplacent pas la maîtrise de la torréfaction, la discipline de mouture ou la maintenance du train d’extraction. Elles constituent un outil de procédé pouvant être évalué lorsque les matériaux de parois cellulaires végétales, la viscosité, l’extrait retenu ou la filtrabilité limitent la récupération.
Pour les usines de transformation du café, les programmes enzymatiques les plus solides sont construits autour d’objectifs opérationnels mesurables, tels que :
- Réduire la viscosité de l’extrait pour soutenir un transfert stable
- Améliorer la filtrabilité et la régularité de séparation
- Soutenir une libération plus complète des matières solubles
- Réduire la valeur retenue dans les solides épuisés
- Améliorer le comportement de production d’un lot à l’autre
- Réduire les arrêts évitables liés à l’instabilité d’écoulement ou de filtration
La bonne approche dépend de la matière première, de la configuration du procédé, du temps de séjour, de la fenêtre de température et des objectifs qualité en aval. La validation doit être spécifique à l’usine et fondée sur des critères commerciaux concrets.
Une séquence pratique de dépannage
Lorsque la variation de rendement augmente, les équipes de production peuvent éviter les suppositions en suivant une revue structurée.
Étape 1 : Confirmer que la variation est réelle
Vérifiez les points d’échantillonnage, la cohérence des mesures de concentration, les hypothèses de bilan matière et le calendrier des données. Un problème de mesure peut ressembler à un problème de procédé.
Étape 2 : Comparer les données de torréfaction et de mouture
Examinez les courbes de torréfaction, les cibles de couleur, le conditionnement post-torréfaction, l’état du broyeur et la distribution des particules. Recherchez les changements qui coïncident avec le début de l’instabilité de rendement.
Étape 3 : Examiner l’équilibre du train d’extraction
Comparez le comportement des cuves, les tendances de pression, la distribution des flux, la concentration par étape, le temps de séjour et la régularité de décharge.
Étape 4 : Vérifier la séparation et la gestion de l’extrait
Évaluez le temps de cycle de filtration, le comportement de la centrifugeuse, les matières en suspension, les pertes de transfert, les conditions de maintien et la stabilité de l’alimentation de l’évaporateur.
Étape 5 : Relier les constats aux lots de matière première
Cartographiez la performance par rapport à l’origine, au mélange, au temps de stockage, à l’humidité et aux caractéristiques physiques entrantes.
Étape 6 : Évaluer un soutien de procédé ciblé
Lorsque la viscosité, l’extrait retenu ou la filtrabilité restent des facteurs limitants, évaluez si une solution enzymatique peut améliorer la régularité dans les conditions réelles de l’usine.
Ce que Parchline Catalytics apporte à la discussion
Parchline Catalytics accompagne les transformateurs de café avec des solutions enzymatiques construites autour de résultats opérationnels, et non d’allégations génériques. Notre travail se concentre sur des questions pratiques d’usine :
- Où le rendement est-il laissé de côté ?
- La viscosité limite-t-elle le débit ?
- La filtration contrôle-t-elle la cadence de production ?
- La variation de matière première provoque-t-elle des lots instables ?
- La ligne peut-elle valider une amélioration sans perturber les objectifs qualité ?
Nous aidons les équipes de production à examiner l’adéquation de l’application, à définir les objectifs d’essai et à structurer la validation autour d’indicateurs terrain pertinents pour les équipes de production et d’achats.
Demander un devis pour un soutien enzymatique à la transformation du café
Si votre usine de café soluble fait face à une variation du rendement d’extraction, à des contraintes de viscosité, à une instabilité de filtration ou à une variabilité de la matière première, Parchline Catalytics peut vous aider à évaluer une approche enzymatique ciblée.
Utilisez le formulaire de demande de devis pour partager votre objectif de procédé, le type de matière première et la contrainte de production que vous souhaitez traiter. Notre équipe vous répondra avec une recommandation commerciale directe sur les prochaines étapes.