Modernisation des usines de café soluble : extraction, concentration, séchage et contraintes cachées entre les étapes
Les usines de café soluble sont rarement limitées par une seule machine prise isolément. Un taux d’extraction plus élevé peut surcharger la clarification. Une viscosité plus faible peut augmenter la capacité de l’évaporateur, mais révéler une variabilité de l’alimentation du sécheur. Une nouvelle étape de filtration peut réduire les arrêts, tout en déplaçant la contrainte économique vers la planification des extracteurs ou la récupération des arômes.
Pour les responsables de production, la question utile n’est pas simplement : « Comment augmenter le rendement ? » Elle est plutôt : où apparaîtra la prochaine contrainte après la première amélioration ?
Parchline Catalytics accompagne les transformateurs de café qui évaluent des améliorations rendues possibles par les enzymes, notamment pour l’extraction, la réduction de viscosité, la filtration, la concentration et la régularité en aval. En tant que fournisseur d’enzymes pour la transformation du café, nous nous concentrons sur des résultats industriels concrets : davantage de solides récupérables, un écoulement plus stable, une séparation plus propre, moins d’arrêts non planifiés et des données de validation qui aident les équipes d’ingénierie et de qualité à prendre des décisions en confiance.
La ligne de café soluble est une chaîne de contraintes interdépendantes
Une installation typique de café soluble relie plusieurs zones de procédé à forte charge :
- préparation et torréfaction du café vert
- broyage et extraction
- séparation et clarification de l’extrait
- concentration par évaporation ou systèmes membranaires
- gestion et assemblage des arômes
- séchage par atomisation, lyophilisation ou agglomération
- manutention des poudres, conditionnement et cycles de nettoyage en place
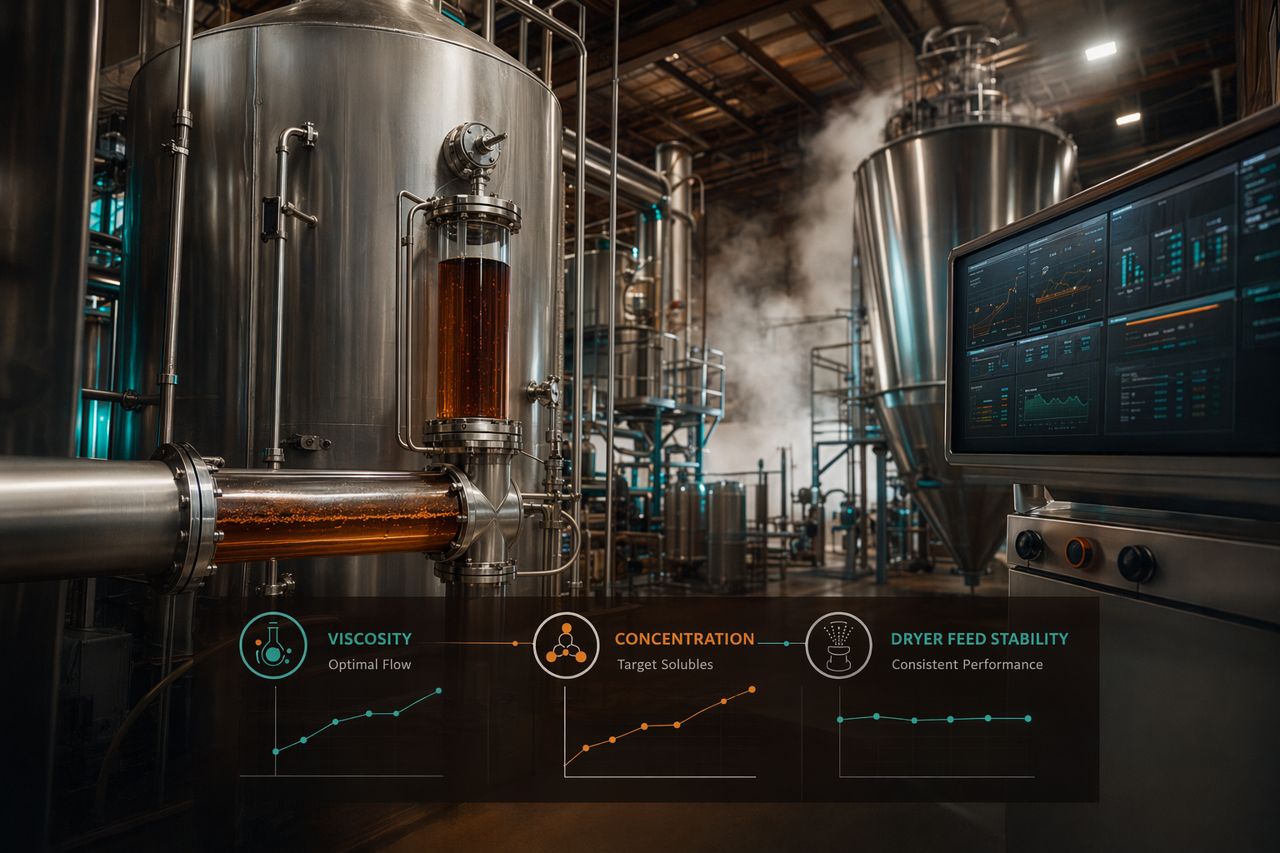
Chaque étape protège la suivante. L’extraction détermine la charge en solides et la composition. La clarification détermine la quantité de matière en suspension qui atteint la concentration. La viscosité affecte le pompage, le transfert thermique, le comportement des membranes et le contrôle de l’alimentation du sécheur. Les performances du sécheur ne dépendent pas uniquement de la température d’entrée et de l’atomisation, mais aussi du comportement physique de l’alimentation.
C’est pourquoi les modernisations d’usine doivent être évaluées comme un système, et non comme une intervention ponctuelle.
Améliorations de l’extraction : le rendement n’a de valeur que si la ligne peut l’absorber
L’extraction est le point de départ évident de nombreux projets liés au café soluble. Le moteur commercial est clair : récupérer davantage de solides solubles à partir de la même matière première, ou maintenir la production avec une pression d’extraction moindre sur l’usine.
Cependant, la matière supplémentaire récupérée modifie la charge en aval. Selon le type de café, le profil de torréfaction, la distribution granulométrique, la conception de l’extraction et le temps de séjour, une récupération plus élevée peut également modifier :
- la viscosité de l’extrait
- l’entraînement de particules fines
- la charge colloïdale
- le comportement à la filtration
- la tendance à l’encrassement des évaporateurs
- la stabilité de l’alimentation du sécheur
- la régularité en tasse après reconstitution
Les solutions enzymatiques peuvent soutenir l’extraction en aidant à libérer les matières associées aux parois cellulaires végétales et en améliorant la libération des fractions solubles. La valeur ne réside pas dans l’ajout d’enzymes en soi. Elle réside dans la capacité de la section d’extraction à fournir davantage de solides utilisables tout en conservant un profil en aval que l’usine peut traiter de manière fiable.
C’est pourquoi toute amélioration de l’extraction doit être associée à des mesures pertinentes pour la production :
- récupération des solides de l’extrait
- comportement d’écoulement aux niveaux de solides pertinents pour le procédé
- efficacité de séparation
- durée des cycles de filtration
- débit de l’évaporateur ou des membranes
- comportement de l’alimentation du sécheur
- régularité de la poudre finie
Un gain de rendement qui provoque des colmatages fréquents des filtres ou un séchage instable n’est pas une amélioration complète. C’est un transfert de contrainte.
Réduction de la viscosité : le levier discret du débit
La viscosité est l’une des variables cachées qui déterminent si une ligne de café soluble fonctionne régulièrement. Elle influence la charge des pompes, l’échange thermique, le flux membranaire, le comportement des évaporateurs, l’atomisation en séchage par pulvérisation et le nettoyage de la ligne.
Une viscosité élevée peut se traduire par :
- des transferts plus lents entre cuves
- des hausses de pression à travers les filtres ou les membranes
- une capacité de concentration réduite
- une alimentation du sécheur irrégulière
- une instabilité de l’atomisation
- des exigences de nettoyage plus longues
- des points de consigne d’exploitation plus conservateurs
Dans la transformation du café, la viscosité est influencée par les solides dissous, les fines en suspension, les conditions d’extraction, le comportement des polysaccharides, les modifications liées à la torréfaction et l’historique thermique. La gestion enzymatique de la viscosité peut contribuer à réduire la résistance dans la phase liquide, favorisant une manipulation plus prévisible avant la concentration ou le séchage.
Le meilleur argument économique n’est souvent pas un changement spectaculaire d’équipement. C’est une ligne plus régulière :
- moins d’interruptions de flux
- une meilleure régularité de filtration
- un fonctionnement plus stable des évaporateurs
- un meilleur contrôle de l’alimentation du sécheur
- moins d’interventions opérateur
- des performances lot à lot plus prévisibles
Pour les usines déjà proches de leurs limites hydrauliques ou thermiques, la réduction de viscosité peut créer une capacité effective sans ajout immédiat d’équipements majeurs.
Filtration et clarification : protéger les étapes les plus coûteuses
La clarification est souvent considérée comme une étape d’entretien du procédé. En pratique, elle protège certaines des parties les plus coûteuses et sensibles de la ligne de café soluble.
De mauvaises performances de séparation peuvent augmenter la charge sur :
- les filtres de finition
- les systèmes membranaires
- les surfaces d’évaporateurs
- les buses et atomiseurs
- les circuits d’alimentation du sécheur
- les programmes de NEP
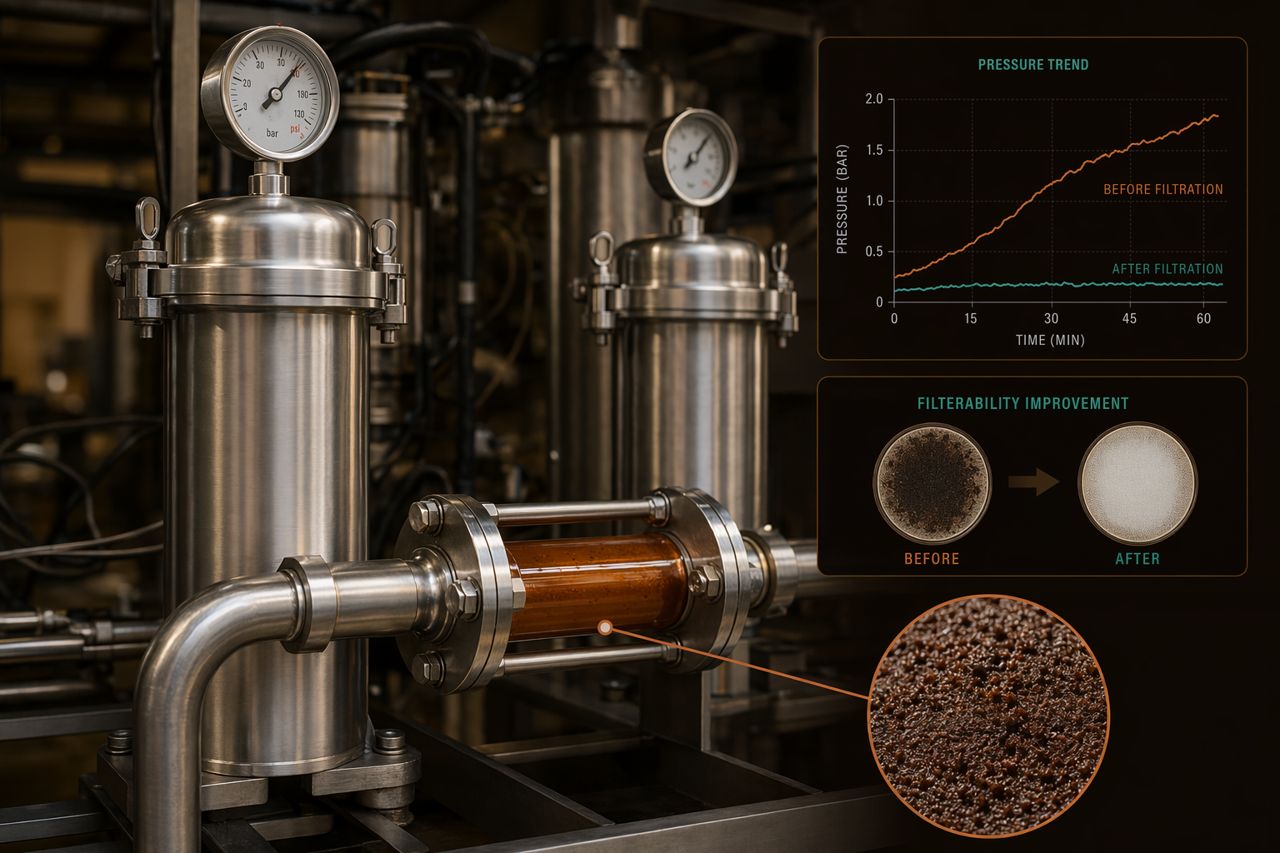
Lorsque des solides fins, des colloïdes ou des structures d’extrait instables restent dans le flux, l’usine peut observer des durées de filtration plus courtes, une montée en pression, une clarté irrégulière et une fréquence de nettoyage plus élevée. Même de petites perturbations peuvent s’accumuler et entraîner des temps d’arrêt importants sur plusieurs semaines de production.
Le conditionnement de procédé assisté par enzymes peut améliorer la filtrabilité en modifiant des composants qui contribuent à la viscosité, à l’interaction de la charge en suspension ou à la structure de l’extrait. L’objectif n’est pas seulement une clarté esthétique. L’objectif est la protection opérationnelle : des fenêtres de marche plus longues, moins d’événements soudains de pression et une alimentation plus stable vers la concentration et le séchage.
Une évaluation pratique de la filtration doit inclure :
- la durée des cycles de filtration
- l’évolution de la pression dans le temps
- le comportement de rétention des solides
- les pertes d’extrait dans la matière retenue
- les temps d’arrêt pour remplacement ou nettoyage
- l’impact sur la concentration en aval
Dans de nombreuses usines, les améliorations de clarification font la différence entre une augmentation théorique du rendement et une augmentation du rendement prête pour la production.
Concentration : là où la variabilité amont devient coûteuse
L’évaporation et la concentration membranaire transforment le comportement de l’extrait en amont en consommation d’énergie, temps de séjour, risque d’encrassement et capacité. Une faible différence de viscosité ou de comportement particulaire peut avoir un effet disproportionné à des niveaux de solides plus élevés.
Les contraintes courantes de concentration comprennent :
- un transfert thermique limité
- une charge de pompage plus élevée
- une baisse du flux membranaire
- un encrassement plus rapide
- des cycles de nettoyage plus longs
- un risque qualité sur le profil aromatique dû à une exposition thermique prolongée
- des propriétés irrégulières du concentré final
Si l’extraction est améliorée sans tenir compte de la concentration, l’usine peut récupérer davantage de solides mais avoir du mal à les concentrer efficacement. Si la viscosité est réduite avant la concentration, les actifs installés peuvent fonctionner avec un meilleur écoulement, un comportement de transfert thermique amélioré ou des performances membranaires plus constantes.
La question d’ingénierie est simple : l’extrait amélioré reste-t-il maîtrisable à la concentration cible ?
Cette question doit être traitée par des essais pertinents pour l’usine, et pas seulement par des observations en laboratoire. Le bon parcours de validation dépend de la conception de la ligne, mais les critères de décision doivent rester opérationnels : débit, tendance à l’encrassement, pression énergétique, temps de nettoyage, comportement du concentré et régularité du produit final.
Séchage : le comportement de l’alimentation détermine celui de la poudre
Le séchage par atomisation et la lyophilisation sont souvent considérés comme des étapes de finition en aval, mais ils révèlent les faiblesses créées plus tôt dans le procédé. Les performances du sécheur dépendent fortement de la concentration de l’alimentation, de sa viscosité, des matières en suspension, de l’historique thermique et du comportement à l’atomisation.
Lorsque l’alimentation est irrégulière, le sécheur peut connaître :
- une instabilité de l’atomiseur
- des dépôts sur les parois
- des cibles d’humidité irrégulières
- des variations de densité de poudre
- une baisse du rendement conforme aux spécifications
- des arrêts ou nettoyages plus fréquents
- un risque accru de lots hors spécification
Les améliorations enzymatiques en amont peuvent soutenir le séchage en améliorant la régularité et la manutention de l’alimentation. Pour le séchage par atomisation, cela peut signifier une atomisation plus stable et moins d’interruptions liées aux dépôts. Pour la lyophilisation, cela peut signifier une préparation d’extrait plus constante avant la congélation et la sublimation.
Point essentiel : les améliorations du séchage ne commencent pas au niveau du sécheur. Elles commencent avec le comportement de l’extrait qui entre dans le système d’alimentation du sécheur.
Pourquoi les goulots d’étranglement se déplacent après une amélioration
Toute amélioration réussie modifie l’équilibre de l’usine.
Si le rendement d’extraction augmente, la clarification peut devenir la contrainte. Si la clarification s’améliore, la concentration peut devenir la contrainte. Si la concentration s’accélère, la préparation de l’alimentation du sécheur ou la manutention de la poudre peut devenir la contrainte. Si la viscosité est réduite, l’usine peut découvrir que la planification, la capacité des cuves ou le calendrier de NEP constitue désormais la limite.
Ce n’est pas un échec. C’est le comportement normal des systèmes de fabrication.
Le risque consiste à améliorer une zone sans cartographier la contrainte suivante. Parchline Catalytics aide les équipes à évaluer les solutions enzymatiques avec cette vision systémique, afin qu’une amélioration de procédé puisse être convertie en gain de production maîtrisé.
Accompagnement à la validation : rendre l’amélioration mesurable
Pour les usines de café soluble, les projets enzymatiques doivent être évalués à partir de résultats de production mesurables. Le plan de validation doit être établi avant l’essai, convenu avec les opérations et la qualité, et conçu autour de véritables points de décision.
Les domaines de validation typiques incluent :
- le rendement en solides solubles récupérables
- la viscosité de l’extrait dans des conditions de procédé pertinentes
- la stabilité des cycles de filtration ou de clarification
- le débit de concentration et le comportement d’encrassement
- la régularité de l’alimentation du sécheur
- la constance physique de la poudre finie
- l’impact sensoriel lorsque la qualité du procédé doit être confirmée
- la fréquence de nettoyage et les temps d’arrêt
- la répétabilité lot à lot
- l’impact coût par production finie
Les projets les plus solides établissent une comparaison claire avant/après. Ils définissent également des fenêtres d’exploitation, et pas seulement des résultats d’essai dans le meilleur des cas.
Où les solutions enzymatiques peuvent s’intégrer dans un plan de modernisation du café soluble
Les solutions enzymatiques peuvent être évaluées à plusieurs points, selon l’objectif de l’usine :
Soutien à l’extraction
Utilisé lorsque l’objectif est de récupérer davantage de matière soluble à partir de café torréfié et moulu, tout en gardant la maîtrise des opérations en aval.
Gestion de la viscosité
Utilisée lorsque l’extrait épais limite le pompage, la filtration, la concentration ou la stabilité de l’alimentation du sécheur.
Amélioration de la filtrabilité
Utilisée lorsque l’interaction des matières fines, la structure de l’extrait ou le comportement de la phase liquide provoquent des cycles de filtration courts ou une instabilité de pression.
Préparation à la concentration
Utilisée lorsque l’usine a besoin d’un extrait plus facile à gérer avant l’évaporation ou la concentration membranaire.
Régularité du procédé
Utilisée lorsque l’objectif commercial est de réduire la variabilité entre les lots, les équipes ou les lots de matière première.
La bonne solution dépend des caractéristiques du café brut, du niveau de torréfaction, du profil de mouture, du système d’extraction, de l’exposition thermique, de la cible en solides et de la configuration en aval. Il n’existe pas de recommandation unique qui soit responsable.
Valeur commerciale : capacité, rendement et temps d’arrêt dans un même modèle
Une modernisation de la production de café soluble doit être valorisée selon trois axes liés :
- Davantage de solides utilisables à partir du même flux de matière première.
- Un débit plus stable à travers la filtration, la concentration et le séchage.
- Moins de temps de production perdu en raison du nettoyage, du changement de filtres, des événements de pression, d’une alimentation instable ou de productions hors spécification.
Dans de nombreuses usines, le retour le plus attractif ne provient pas d’un seul indicateur phare. Il résulte de l’addition d’améliorations modestes sur toute la ligne : une récupération légèrement supérieure, moins d’interruptions, une concentration plus régulière et un fonctionnement du sécheur plus constant.
C’est là que les solutions enzymatiques peuvent présenter un intérêt commercial. Elles peuvent contribuer à modifier le comportement physique de l’extrait sans remplacer les équipements principaux déjà installés, à condition que le projet soit correctement validé.
Questions pratiques de modernisation pour les équipes d’usine
Avant de sélectionner une solution enzymatique, les équipes d’usine doivent s’aligner sur les points suivants :
- Quelle est l’étape actuellement limitante : extraction, filtration, concentration, séchage, nettoyage ou planification ?
- Si cette limite est améliorée, quel sera le prochain goulot d’étranglement ?
- Quelles spécifications du produit fini ne peuvent pas évoluer ?
- Quelles conditions de procédé sont imposées par l’équipement ou les exigences qualité ?
- Quelles données prouveront le succès auprès de la production, de la qualité et de la finance ?
- Comment l’essai sera-t-il mené sans perturber les volumes contractuels ?
- Quelle fenêtre d’exploitation sera acceptable après la mise en œuvre ?
Ces questions évitent qu’un essai technique ne se déconnecte de la réalité de la production.
Travailler avec Parchline Catalytics
Parchline Catalytics fournit des solutions enzymatiques et un support technique aux usines de transformation du café qui évaluent des améliorations de l’extraction, de la viscosité, de la filtration, de la concentration et du séchage. Nous travaillons avec les équipes d’usine pour définir le goulot d’étranglement, sélectionner la bonne approche enzymatique, soutenir la planification des essais et aider à convertir les résultats en décision de production.
Si votre ligne de café soluble fait face à une pression sur le rendement, une instabilité de filtration, des limites de concentration, une variabilité de l’alimentation du sécheur ou des temps d’arrêt évitables, nous pouvons vous aider à évaluer où la technologie enzymatique peut s’intégrer.
Demandez un devis via le formulaire de contact du site et indiquez votre objectif de procédé, votre flux de café, votre contrainte actuelle et le résultat de production souhaité. Notre équipe vous répondra avec une prochaine étape d’évaluation concrète.