Goulots d’étranglement en station humide : là où les usines de transformation du café perdent du temps après le dépulpage
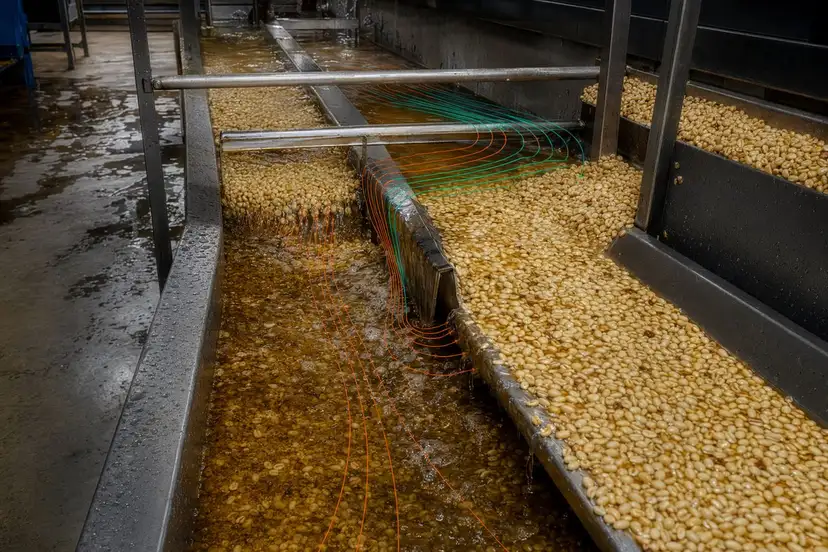
Après le dépulpage, le process café paraît simple sur un schéma de flux : maintenir, fermenter, laver, puis poursuivre. Sur le terrain, cette étape détermine souvent si la station humide fonctionne sous contrôle ou si elle passe la saison à rattraper des retards.
Pour les responsables de production, le problème vient rarement d’une défaillance spectaculaire. Il s’agit le plus souvent d’une succession de petites contraintes : un mucilage qui se détache plus lentement que prévu, des cuves immobilisées au-delà du planning, des canaux de lavage sollicités plus longtemps, des équipes qui attendent une confirmation, et une pression de réception qui s’accumule en amont de la ligne.
Pour les sites qui évaluent un fournisseur d’enzymes pour la transformation du café, la question commerciale n’est pas de savoir si les enzymes sont intéressantes. Elle consiste à déterminer si un programme enzymatique maîtrisé peut rendre les opérations post-dépulpage plus prévisibles, sans perturber les objectifs qualité, l’implantation des équipements ou le plan de débit saisonnier de la station.
Le goulot d’étranglement commence par la variabilité biologique
Le café fraîchement dépulpé n’est pas une matière première industrielle uniforme. La charge en mucilage varie selon la variété, la maturité des cerises, l’altitude, la météo, le moment de la récolte et l’état des fruits entrants. Même au cours d’une même journée, les lots peuvent se comporter différemment.
Cette variabilité se manifeste par :
- Un parche collant qui circule lentement dans les canaux et aux points de transfert
- Des temps de maintien plus longs avant une dégradation suffisante du mucilage
- Une durée de lavage incertaine d’un lot à l’autre
- Des besoins accrus en eau et en agitation
- Davantage de contrôles opérateur avant libération du lot
- Un risque accru de conflits de planification des cuves
Lorsque le comportement du mucilage est prévisible, l’usine peut planifier. Lorsqu’il ne l’est pas, la station protège la qualité en ajoutant du temps, de la main-d’œuvre et de l’eau. Cette protection est compréhensible, mais elle consomme de la capacité.
La disponibilité des cuves est un actif de production caché
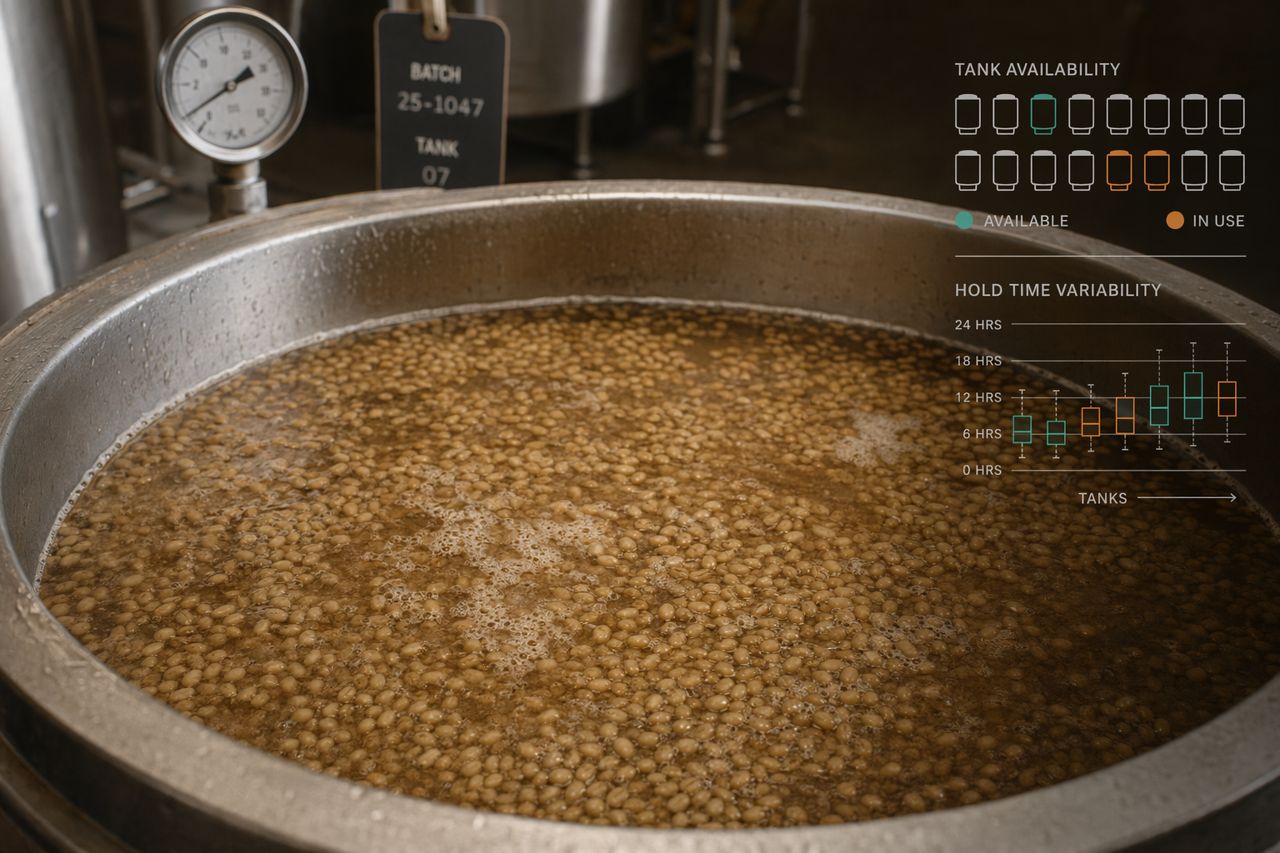
Dans de nombreuses stations humides, les cuves sont considérées comme des infrastructures fixes plutôt que comme des actifs de production actifs. Pourtant, en période de réception maximale, leur disponibilité devient l’une des principales limites du débit.
Une cuve immobilisée plus longtemps que prévu ne retarde pas seulement un lot. Elle peut imposer des pauses en amont au dépulpage, créer une congestion à la réception, compliquer la séparation des lots et entraîner des heures de travail non planifiées.
Les questions pratiques sont directes :
- Combien de cuves sont indisponibles parce que le détachement du mucilage prend du retard ?
- À quelle fréquence un lot attend-il l’étape suivante de lavage ou de transfert ?
- Combien de temps tampon est intégré au planning parce que la variabilité est anticipée ?
- Que se passe-t-il lorsque la météo ou le volume de récolte comprime la fenêtre de réception ?
Une approche enzymatique bien conçue ne remplace pas la discipline de process. C’est un outil pour réduire la variabilité dans l’étape qui conduit souvent à immobiliser les cuves plus longtemps que ne le permet le plan de production.
La variabilité du mucilage affecte la charge de lavage
Le lavage est souvent l’étape où le coût d’une dégradation irrégulière du mucilage devient visible. Si le parche porte encore une quantité importante de mucilage, l’usine compense par du temps, des mouvements d’eau, une action mécanique ou des contrôles répétés.
Le résultat n’est pas seulement un lavage plus lent. C’est un rythme d’exploitation moins stable :
- Les opérateurs passent plus de temps à juger le point de détachement
- La demande en eau de lavage devient plus difficile à prévoir
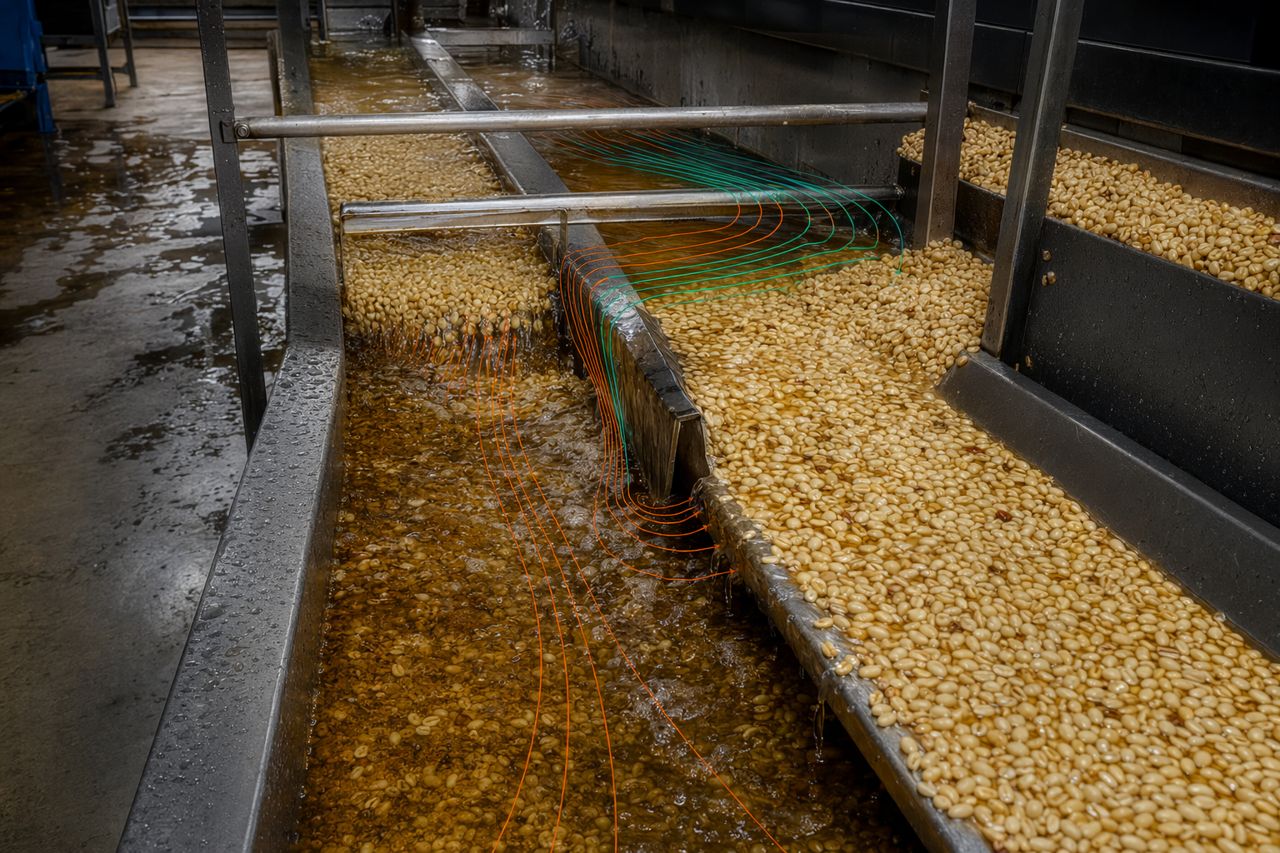
- Le déplacement du parche peut être moins régulier
- Le séchage en aval démarre plus tard ou de manière inégale
- Les équipes perdent du temps entre les décisions de lots
Dans une transformation appuyée par des enzymes, l’objectif est d’aider à affaiblir des structures ciblées du mucilage afin de rendre la séparation et le lavage plus maîtrisables. La valeur commerciale se mesure dans le comportement de l’usine : fenêtres d’incertitude plus courtes, timing de libération plus régulier et moins de surprises en période de charge maximale.
La main-d’œuvre saisonnière rend les petits retards coûteux
Les stations humides fonctionnent souvent avec des contraintes de main-d’œuvre saisonnière. Les opérateurs expérimentés connaissent le process, mais le pic de récolte concentre la prise de décision sur de longues équipes et des fenêtres serrées.
Lorsque le timing post-dépulpage est incertain, l’usine dépend davantage du jugement des opérateurs expérimentés. Cela peut fonctionner les jours de charge modérée. En période de réception maximale, cela devient un facteur multiplicateur de risque.
Les symptômes fréquents incluent :
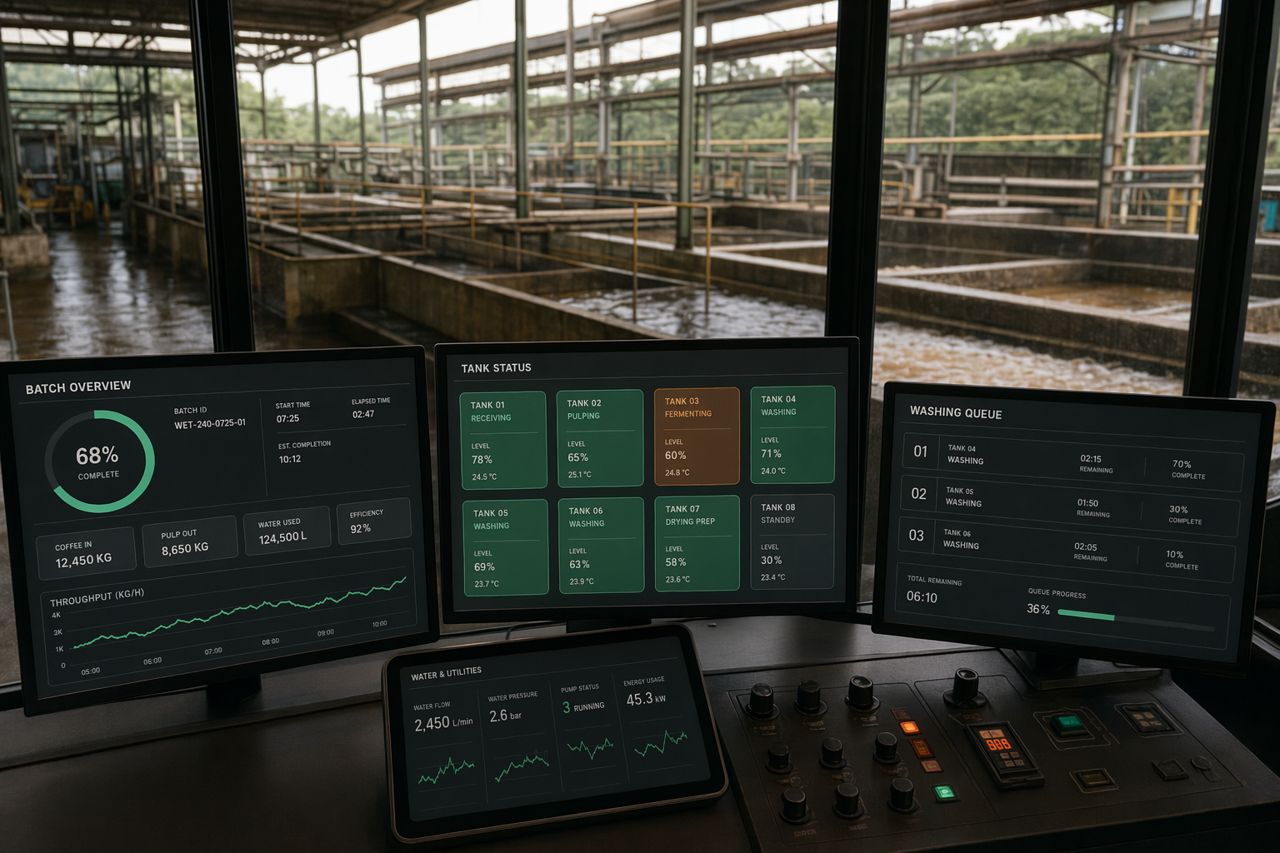
- Des opérateurs qui contrôlent les cuves à plusieurs reprises parce que le timing de libération est irrégulier
- Des équipes de lavage qui attendent la validation des lots
- Des superviseurs qui réordonnancent manuellement les lots pour préserver la capacité
- Des heures supplémentaires ajoutées pour rattraper des retards antérieurs
- Une pression accrue sur les décisions prises en équipe de nuit
Les auxiliaires de process doivent rendre l’exploitation plus facile à piloter, et non plus complexe. Parchline Catalytics accompagne des programmes enzymatiques adaptés au flux réel de la station : point de dosage, temps de contact, plage de température, pratiques d’utilisation de l’eau, objectifs de rotation des cuves et exigences qualité.
Où l’appui enzymatique peut aider après le dépulpage
L’étape post-dépulpage constitue un point de contrôle naturel, car la structure du mucilage influence de nombreuses contraintes en aval. Les solutions enzymatiques peuvent soutenir la dégradation maîtrisée de certaines structures glucidiques de la couche de mucilage, améliorant ainsi la capacité de l’usine à faire avancer les lots avec moins de variabilité.
Les bénéfices potentiels au niveau de l’usine incluent :
- Un comportement de détachement du mucilage plus régulier
- Une meilleure planification de la rotation des cuves
- Une incertitude réduite sur le temps de lavage
- Moins d’interventions manuelles en période de flux maximal
- Des transferts et une circulation dans les canaux plus stables
- Un meilleur alignement entre les plannings de dépulpage, de lavage et de séchage
- Des données de validation qui soutiennent les décisions opérationnelles sur toute la saison
L’objectif n’est pas d’accélérer aveuglément chaque lot. L’objectif est de créer une fenêtre d’exploitation plus resserrée, que l’usine peut valider et maîtriser.
La validation doit être construite autour de la station, pas d’une brochure
Un programme enzymatique crédible commence par les contraintes réelles de la station humide. Parchline Catalytics structure l’évaluation autour des résultats de production, et non autour d’allégations génériques.
Les priorités de validation typiques incluent :
-
Cartographie de référence
Examiner le flux actuel de dépulpage, les pratiques de maintien en cuve, les étapes de lavage, la séparation des lots et les goulots d’étranglement saisonniers.
-
Adéquation au process
Identifier où un ajout enzymatique peut être réalisé sans créer de nouvelle complexité de manipulation ni de risque qualité.
-
Comparaison contrôlée
Comparer des lots traités et des lots standards dans des conditions pratiques d’usine, en portant attention au timing de libération, au comportement au lavage, à la charge de travail des opérateurs et à l’impact sur le planning en aval.
-
Confirmation qualité
Confirmer que l’amélioration du process soutient les objectifs qualité café définis par l’usine, notamment un profil de transformation propre et un état du parche constant.
-
Plan de montée en échelle
Convertir les enseignements de l’essai en consignes d’exploitation pour une utilisation en haute saison, incluant le mélange, la gestion du temps de contact, les points de contrôle opérateur et la documentation.
Ce que les responsables de production doivent rechercher chez un fournisseur
Le bon fournisseur doit comprendre que la capacité d’une station humide n’est pas théorique. Elle se construit autour de la pression de réception, des limites des équipements, de la disponibilité de la main-d’œuvre, de la gestion de l’eau et de la nécessité de rendre les décisions qualité défendables.
Lors de l’évaluation d’un fournisseur d’enzymes, posez les questions suivantes :
- Peut-il accompagner des essais dans les conditions réelles de la station humide ?
- Comprend-il le mucilage, la planification des cuves et le comportement au lavage ?
- Peut-il aider à définir des fenêtres d’exploitation pratiques sans surcomplexifier la ligne ?
- Fournira-t-il une documentation pour la validation interne et la répétabilité saisonnière ?
- Est-il transparent sur le plan commercial concernant l’approvisionnement, les délais, le conditionnement et les besoins de montée en échelle ?
Parchline Catalytics travaille avec des usines de transformation du café qui ont besoin de solutions enzymatiques liées à des résultats opérationnels mesurables : débit, régularité, maîtrise du lavage et réduction des temps d’arrêt.
L’argument commercial : moins d’incertitude après le dépulpage
Les goulots d’étranglement en station humide après dépulpage sont coûteux parce qu’ils se situent à l’intersection de la biologie et de la capacité. L’usine ne peut pas contrôler toutes les variables des fruits entrants, mais elle peut améliorer la manière dont le process y répond.
Un programme enzymatique validé peut aider à transformer la dégradation du mucilage, d’une période d’attente ouverte, en une étape de transformation maîtrisée. Cela signifie une meilleure planification des cuves, un lavage plus prévisible, moins de perturbations liées à la main-d’œuvre et une base plus solide pour les décisions de haute saison.
Si votre usine analyse ses goulots d’étranglement après dépulpage, Parchline Catalytics peut vous aider à évaluer où un appui enzymatique peut s’intégrer à votre ligne.
Demandez un devis via le formulaire du site pour engager une discussion technique autour de l’implantation de votre station humide, de vos contraintes saisonnières et de vos objectifs de validation.
Demander un devis