De la réception des cerises à l’aire de séchage : une cartographie pratique des points de contrôle qualité en voie humide
Le contrôle qualité en voie humide ne se limite pas à une inspection en fin de ligne. Il s’agit d’une succession de décisions maîtrisées : ce qui entre dans l’usine, la rapidité de circulation du produit, la régularité de l’élimination du mucilage, la propreté de la boucle d’eau et le fait que le séchage commence à partir d’un état homogène.
Pour les responsables de transformation, l’objectif est clair : protéger les qualités déterminantes pour la tasse tout en améliorant le débit, en réduisant les reprises et en évitant les arrêts causés par des canaux obstrués, des laveuses surchargées, une fermentation irrégulière ou des charges de séchage hétérogènes.
Cette cartographie est conçue comme une référence terrain pour les équipes de transformation du café. Elle peut également aider les acheteurs techniques à définir où valider les auxiliaires de procédé, y compris la gestion du mucilage assistée par enzymes, lorsqu’ils recherchent un fournisseur d’enzymes pour la transformation du café.
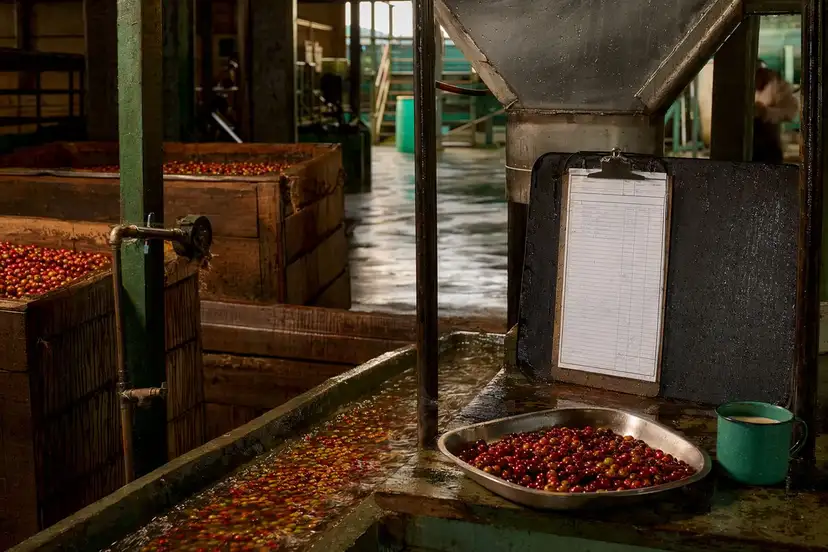
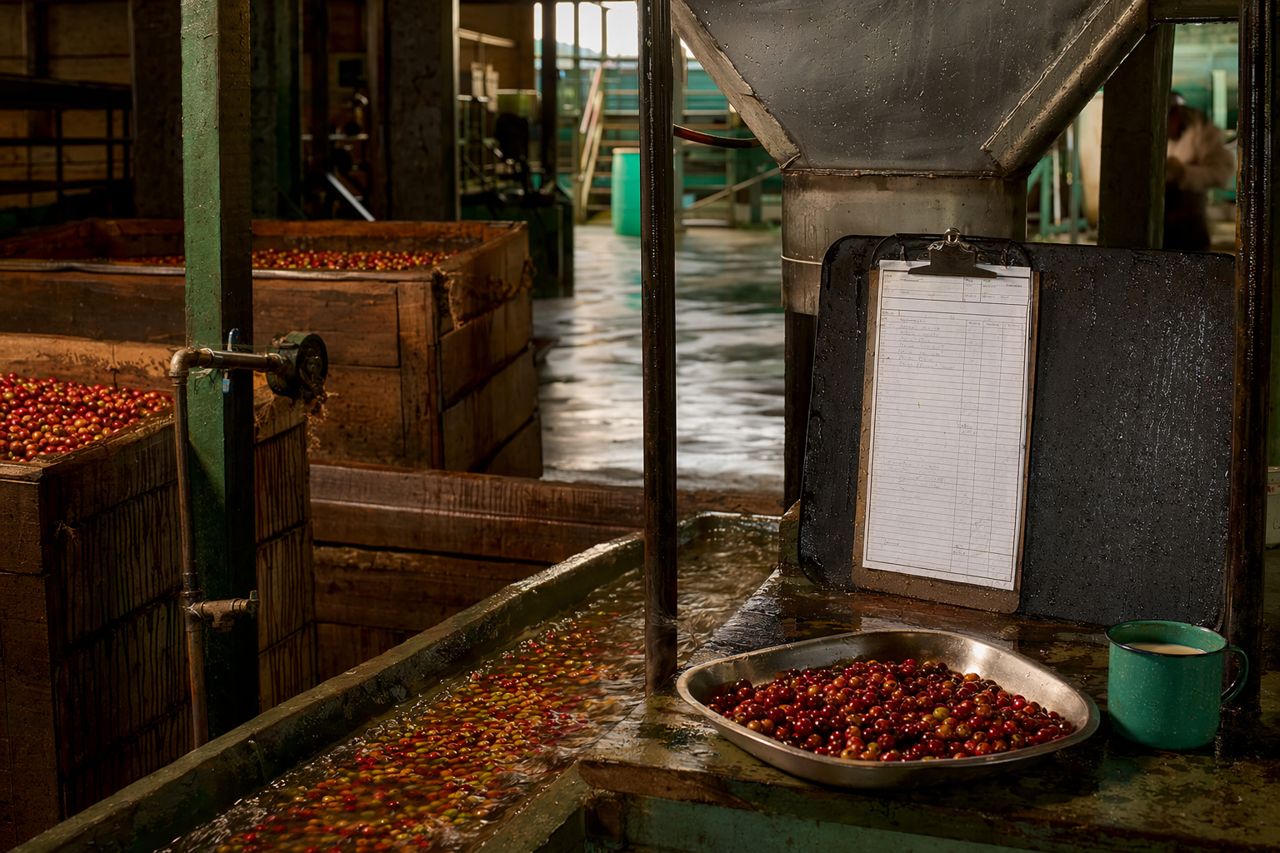
1. Réception des cerises : contrôler la matière première avant d’engager la ligne
La réception des cerises définit la fenêtre opérationnelle de toute l’installation en voie humide. Une fois qu’un lot de fruits de qualité hétérogène est accepté, les étapes aval peuvent seulement limiter les dommages, non les effacer.
Points de contrôle clés
- Identité du lot : ferme, parcelle, variété si pertinent, date de récolte, heure de livraison et conditions de transport.
- Profil de maturité : pourcentage de fruits immatures, trop mûrs, secs, attaqués par des insectes et endommagés mécaniquement.
- Corps étrangers : pierres, bâtons, feuilles, fragments métalliques, débris d’emballage.
- Température et temps d’attente : des fruits chauds et retardés accélèrent l’activité microbienne incontrôlée.
- Flottants : consigner le niveau de cerises de faible densité retirées lors de la flottation.
Contrôles sur le terrain
| Contrôle |
Pourquoi c’est important |
Action si hors plage |
| Tri visuel de la maturité |
Prédit le comportement en fermentation et le risque de défauts |
Ségréger ou déclasser le lot |
| Retrait par flottation |
Réduit les matières de faible densité et endommagées |
Augmenter le passage de retrait ou isoler le lot |
| Retard à la réception |
Limite la pré-fermentation incontrôlée |
Prioriser le traitement ou documenter le risque |
| Traçabilité du lot |
Soutient les déclarations, les rappels et la résolution de problèmes |
Retenir le lot jusqu’à ce que les documents soient complets |
Note pratique
Si l’installation en voie humide fonctionne avec un débit élevé à la réception, le contrôle qualité ne doit pas dépendre uniquement d’un échantillonnage en fin de journée. Des contrôles courts et répétés pendant les pics de livraison sont plus utiles qu’une seule grande inspection composite.
2. Arrivée d’eau et flottation : protéger le premier milieu de contact
L’eau n’est pas neutre dans le traitement en voie humide. Elle transporte chaleur, solides, micro-organismes et charge dissoute. Sa qualité influence l’efficacité de la flottation, le comportement du mucilage, la prévisibilité de la fermentation et la propreté des équipements.
Points de contrôle clés
- Clarté et odeur de l’eau entrante
- Charge en sédiments
- Taux de réutilisation de l’eau
- Accumulation de charge organique dans les cuves de recirculation
- Stabilité du débit vers les canaux de flottation
Checklist
- Confirmer que les grilles et points de décantation sont dégagés avant le démarrage de l’arrivée d’eau.
- Retirer la pulpe et les peaux accumulées avant qu’elles ne deviennent une source microbienne.
- Suivre la turbidité de la boucle d’eau visuellement ou avec l’instrumentation approuvée sur site.
- Éviter d’utiliser une eau recyclée fortement chargée pour les lots sensibles à la qualité, sauf validation.
- Maintenir un débit de flottation régulier ; les à-coups de débit réduisent la fiabilité de la séparation.
3. Dépulpage : maintenir la précision mécanique
La qualité du dépulpage détermine la quantité de tissu de fruit qui avance avec le café en parche. Un mauvais réglage augmente la casse de la parche, la pulpe retenue, l’irrégularité du mucilage et la charge sur les laveuses.
Points de contrôle clés
- Réglage du tambour ou du disque par rapport à la distribution de taille des cerises
- Stabilité du débit d’alimentation
- Efficacité de séparation de la pulpe
- Incidence des grains cassés ou de la parche coupée
- Transfert de résidus vers les canaux de fermentation ou de démucilagination
Signaux à surveiller
- Augmentation du transfert de pulpe après un changement de taille des cerises
- Davantage de parche cassée à débit plus élevé
- Contre-pression ou alimentation irrégulière vers le dépulpeur
- Excès de pulpe dans la cuve ou le canal suivant
- Opérateurs augmentant le débit d’eau pour compenser un mauvais alignement mécanique
Actions correctives
- Arrêter et vérifier les réglages d’écartement.
- Inspecter les grilles, courroies et mécanismes d’alimentation.
- Confirmer la dispersion des tailles de cerises de la livraison en cours.
- Réduire temporairement le débit d’alimentation si la séparation mécanique est instable.
- Enregistrer l’ajustement avec l’heure, le lot, l’opérateur et le résultat observé.
4. Gestion du mucilage : définir ce que signifie « propre »
L’élimination du mucilage est l’un des domaines de contrôle qualité les plus importants d’une installation en voie humide. Une élimination insuffisante peut entraîner une instabilité de fermentation et des problèmes de séchage. Une action mécanique excessive peut endommager la parche et augmenter la consommation d’eau.
Les installations en voie humide gèrent généralement le mucilage par fermentation, démucilagination mécanique, traitement assisté par enzymes, ou une combinaison de ces approches. Le bon choix dépend de la configuration de l’usine, de la stratégie de gestion de l’eau, du profil des lots et de la pression sur le débit.
Points de contrôle clés
- Épaisseur initiale et adhérence du mucilage
- Taille du lot et profondeur du lit
- Évolution de la température
- Temps en cuve ou en canal
- Lavabilité et sensation de surface
- Charge de l’effluent et transfert de solides
Indice sensoriel pratique pour les opérateurs
Utiliser les contrôles tactiles de manière cohérente : la parche doit passer d’un état glissant et filandreux à un état propre, ferme et facilement séparable. Éviter les descriptions subjectives, sauf si le site a formé les opérateurs à l’aide d’échantillons conservés ou de standards visuels définis.
Où la validation assistée par enzymes peut s’intégrer
La gestion du mucilage assistée par enzymes peut être évaluée lorsqu’une usine a besoin de :
- Une dégradation du mucilage plus prévisible malgré des apports de cerises variables
- Un temps de séjour en cuve plus court ou mieux contrôlé
- Une viscosité plus faible dans les canaux ou l’eau de lavage
- Une meilleure filtrabilité des flux liquides lors des opérations aval
- Une réduction du stress mécanique pendant l’élimination du mucilage
- Un état de départ plus homogène avant le séchage
La validation doit comparer des lots traités et non traités dans les mêmes conditions d’exploitation, avec des enregistrements clairs sur le débit, la demande en lavage, la propreté tactile, les observations de défauts et le comportement au séchage.
5. Cuves de fermentation : maîtriser le temps, la température et le chargement
La fermentation est souvent l’étape où la variabilité s’accumule. Des cuves qui se ressemblent peuvent se comporter différemment en raison de la profondeur de chargement, de la maturité des fruits, des conditions ambiantes, du transfert d’eau et de l’historique de nettoyage.
Points de contrôle clés
- Identité de la cuve et statut de nettoyage précédent
- Heure de démarrage du lot et fenêtre cible de libération
- Profondeur et compaction de la parche
- Évolution de la température dans le lot
- Comportement au drainage
- État de surface et changements d’arôme
Checklist du responsable qualité
- Affecter chaque lot à une cuve avec une fiche de lot visible.
- Enregistrer l’heure de début et de fin de remplissage.
- Décider de la libération sur la base d’observations et de critères du site, non par habitude.
- Éviter de mélanger des lots partiellement fermentés, sauf approbation spécifique.
- Confirmer l’ordre de vidange afin que les lots plus anciens ne soient pas bloqués derrière des lots plus récents.
Signaux de risque
- Points chauds dans des lits profonds
- Drainage lent ou formation de canaux préférentiels
- Développement d’odeurs indésirables marquées
- Libération inégale du mucilage entre les couches supérieures et inférieures
- Opérateurs prolongeant le temps parce que la capacité de lavage n’est pas disponible
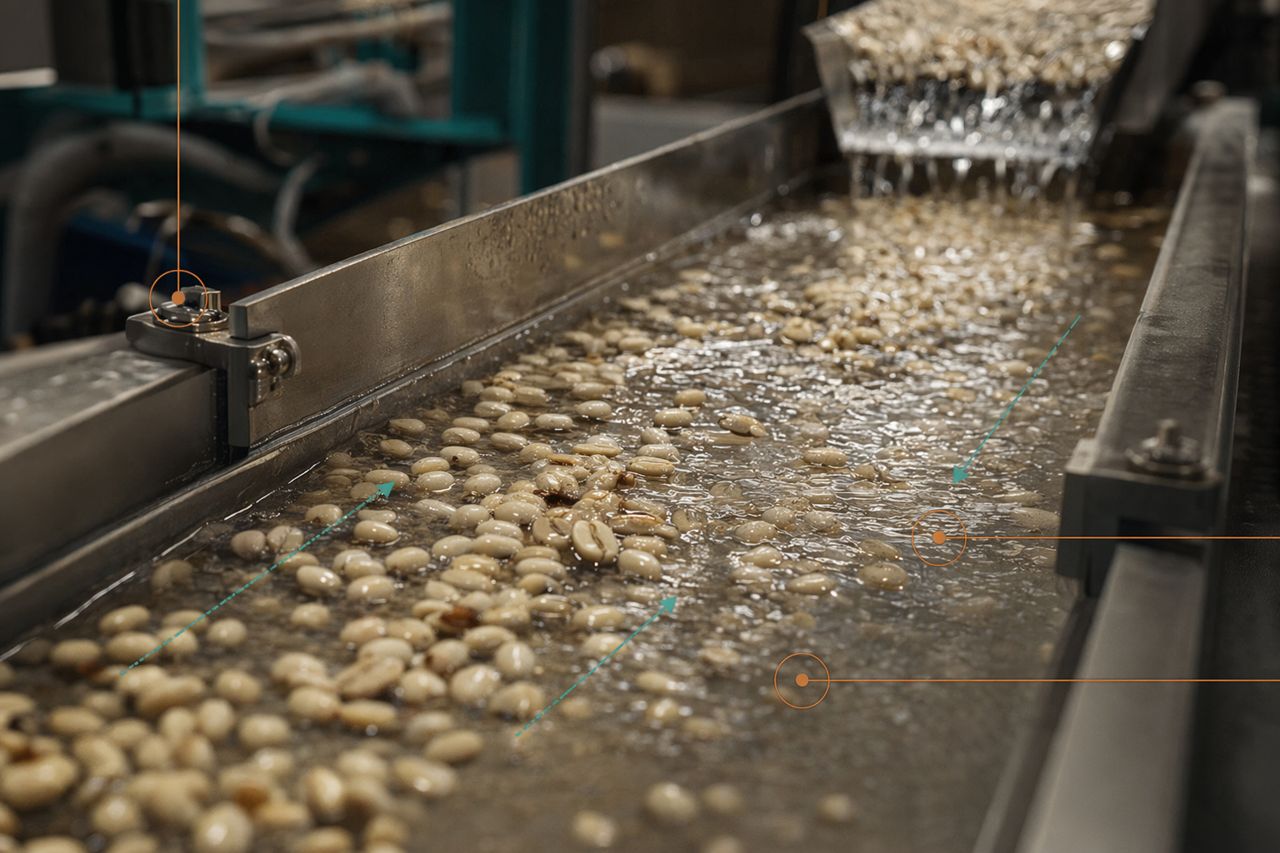
6. Lavage et calibrage : vérifier l’élimination, la séparation et le débit
Le lavage est à la fois une étape de nettoyage et une étape de séparation. S’il est surchargé, l’usine peut envoyer vers l’aval une parche seulement partiellement nettoyée, augmenter la demande en eau ou créer des charges de séchage irrégulières.
Points de contrôle clés
- Débit d’alimentation de la laveuse
- Stabilité du débit d’eau
- Mucilage retenu après lavage
- Séparation de la parche légère et des défauts
- Accumulation de solides dans les canaux et les grilles
- Uniformité de la décharge
Contrôles opérateur
- Prélever des échantillons à l’entrée et à la sortie de la laveuse.
- Frotter la parche à la main et comparer au standard du site.
- Inspecter l’eau de lavage pour détecter un excès de solides en suspension.
- Vérifier les angles des canaux et les zones à faible débit pour repérer les accumulations.
- Confirmer que les canaux de calibrage ne sont pas contournés pendant les pics de charge.
Valeur pour le procédé
Un lavage stable réduit les reprises, diminue les nettoyages non planifiés, favorise un séchage plus homogène et fournit une barrière qualité claire avant que la parche n’atteigne les patios, les lits surélevés ou les séchoirs mécaniques.
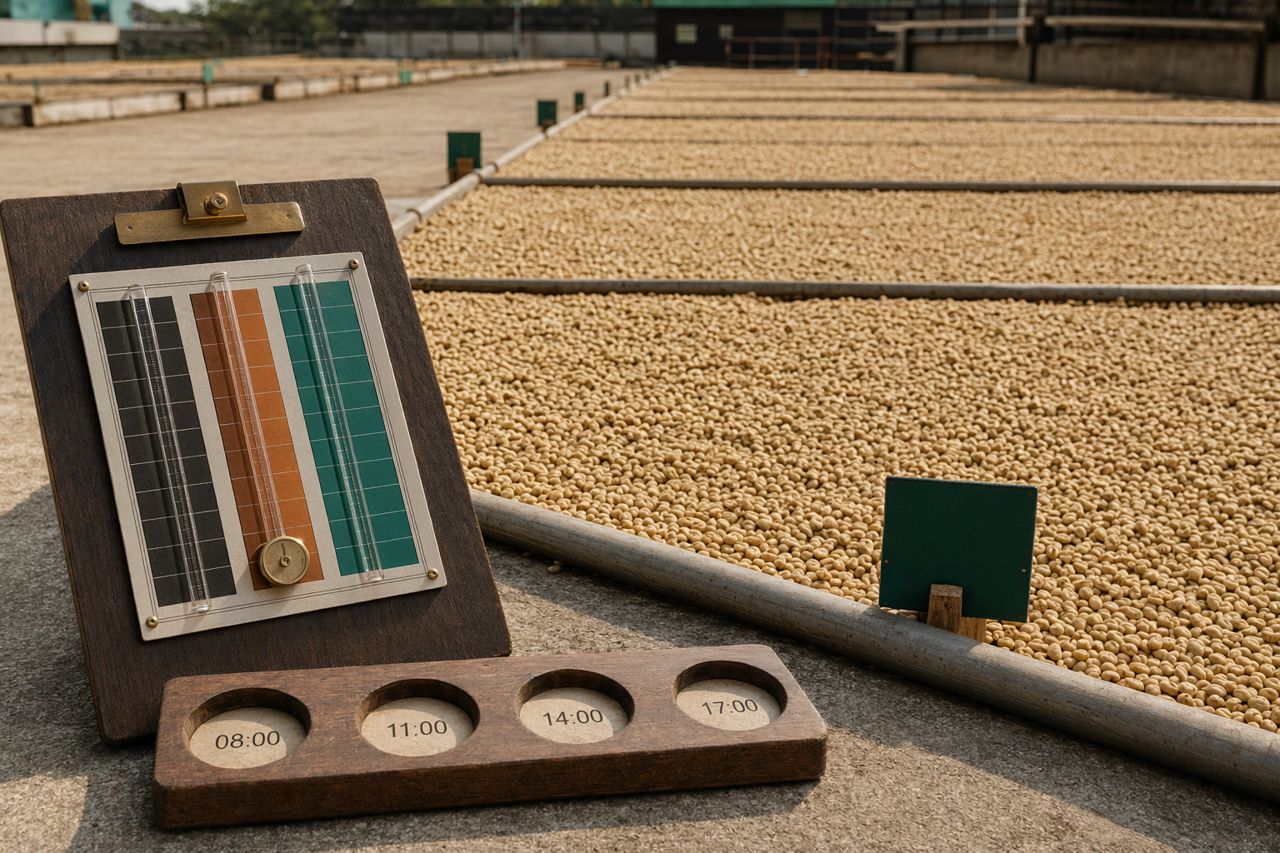
7. Transfert vers le séchage : ne pas envoyer la variabilité au patio
Le séchage ne peut pas corriger entièrement les irrégularités en amont. Une humidité mélangée, du mucilage retenu et une profondeur de couche inégale créent des risques qualité et des problèmes de planification.
Points de contrôle clés
- Propreté de surface de la parche
- Temps d’égouttage avant étalement
- Ségrégation des lots
- Profondeur initiale de couche
- Affectation au patio, au lit ou au séchoir
- Moment du premier brassage
- Contraintes météo ou disponibilité des séchoirs
Checklist de transfert
- Confirmer que l’identifiant du lot accompagne physiquement la parche.
- Éviter de mélanger des lots ayant des historiques de fermentation différents.
- Égoutter l’excès d’eau de surface avant l’étalement.
- Commencer avec une profondeur de couche cohérente avec la méthode de séchage.
- Enregistrer l’heure et le lieu de début de séchage.
- Communiquer toute déviation en amont à l’équipe de séchage.
Note pratique
Un transfert propre entre l’installation en voie humide et l’équipe de séchage est un point de contrôle commercial. Il protège la planification du débit, les objectifs de qualité export et la confiance des clients.
8. Nettoyage, hygiène et prévention des arrêts
La propreté d’une installation en voie humide n’est pas seulement une question d’hygiène. Elle influence la viscosité, l’écoulement, la charge microbienne, les odeurs et la fiabilité des équipements.
Points de nettoyage prioritaires
- Trémies de réception des cerises
- Cuves et canaux de flottation
- Surfaces de contact du dépulpeur
- Angles et drains des cuves de fermentation
- Grilles et points de pulvérisation des laveuses
- Puisards de recirculation d’eau
- Convoyeurs de manutention de la pulpe
Contrôles pour réduire les arrêts
- Retirer les résidus de pulpe filandreux avant qu’ils ne se compactent.
- Inspecter les grilles selon un calendrier, et pas seulement après obstruction.
- Rincer les zones mortes dans les canaux.
- Conserver des pièces d’usure de rechange pour les dépulpeurs et les pompes.
- Enregistrer les emplacements d’obstruction récurrents et rechercher la cause racine.
9. Des enregistrements qui rendent le dépannage possible
Les enregistrements utiles sont courts, cohérents et proches du procédé. Si la collecte de données ralentit la ligne, les opérateurs l’éviteront. Si les enregistrements sont trop vagues, ils ne permettront pas d’appuyer les actions correctives.
Ensemble minimal d’enregistrements utiles en voie humide
- Identité du lot et état à la réception
- Résultats de flottation
- Réglages du dépulpeur et heures d’ajustement
- Heures de démarrage et de libération de la fermentation
- Observations de température, lorsque utilisées
- Observations sur l’élimination du mucilage
- Notes de lavage et de calibrage
- Heure et lieu de transfert vers le séchage
- Déviations et actions correctives
Bonne pratique
Relier chaque déviation à une décision. Par exemple : lot isolé, dépulpeur ajusté, lavage prolongé, affectation de cuve modifiée, fréquence de nettoyage augmentée ou lot retenu pour examen par un superviseur.
10. Une tournée quotidienne pratique de contrôle qualité en voie humide
Utilisez cette liste comme parcours court de supervision pendant le traitement actif.
- Réception : les lots sont-ils identifiés, triés et déplacés sans retard ?
- Flottation : la séparation par l’eau est-elle stable et visiblement assez propre pour la classe du lot ?
- Dépulpage : la séparation de la pulpe est-elle nette, sans dommages excessifs à la parche ?
- Étape mucilage : le temps, la température et la libération tactile sont-ils cohérents avec le standard du site ?
- Lavage : la parche en sortie est-elle propre et uniforme ?
- Calibrage : les défauts légers et la parche de faible densité sont-ils séparés ?
- Transfert : l’équipe de séchage reçoit-elle un lot homogène et traçable ?
- Nettoyage : les points sujets aux obstructions sont-ils dégagés avant d’interrompre le flux ?
- Enregistrements : les déviations sont-elles documentées tant qu’elles sont encore récentes ?
Quand faire appel à un support technique
Faites appel à un support technique externe lorsque le même problème d’installation en voie humide apparaît sur plusieurs lots ou pendant plusieurs semaines, en particulier s’il affecte le débit, la demande en eau, la filtrabilité, la viscosité, le temps de fermentation ou l’uniformité du séchage.
Parchline Catalytics accompagne les transformateurs de café qui évaluent des améliorations de procédé à base d’enzymes, avec une planification de validation pratique, une structure d’essais comparatifs côte à côte et une documentation exploitable par les responsables de transformation lors des revues de production.
Si votre usine compare des options ou a besoin d’un plan d’essai contrôlé, utilisez le formulaire sur site pour demander un devis. Nous vous aiderons à définir la cible du procédé, les contraintes d’exploitation et les étapes de validation avant de recommander une approche d’approvisionnement.