Bottleneck Wet Mill: Di Mana Pabrik Pengolahan Kopi Kehilangan Waktu Setelah Depulping
Setelah depulping, proses kopi tampak sederhana di diagram alur: ditahan, difermentasi, dicuci, lalu dilanjutkan ke tahap berikutnya. Namun di lantai produksi, bagian ini sering menentukan apakah wet mill berjalan terkendali atau justru menghabiskan musim panen untuk mengejar keterlambatan.
Bagi manajer pengolahan, masalahnya jarang berupa satu kegagalan besar. Biasanya, yang terjadi adalah rangkaian kendala kecil: musilase yang terlepas lebih lambat dari perkiraan, tangki terpakai lebih lama dari jadwal, saluran pencucian berjalan lebih panjang, kru menunggu konfirmasi, dan tekanan penerimaan buah meningkat di bagian depan lini.
Bagi pabrik yang sedang mengevaluasi pemasok enzim untuk pengolahan kopi, pertanyaan bisnisnya bukan apakah enzim itu menarik. Pertanyaannya adalah apakah program enzim yang terkendali dapat membantu membuat operasi pasca-depulping lebih dapat diprediksi tanpa mengganggu target mutu, tata letak peralatan, atau rencana throughput musiman wet mill.
Bottleneck dimulai dari variabilitas biologis
Kopi yang baru selesai depulping bukanlah bahan baku industri yang seragam. Beban musilase berubah berdasarkan varietas, tingkat kematangan ceri, ketinggian, cuaca, waktu panen, dan kondisi buah yang masuk. Bahkan dalam hari yang sama, setiap lot dapat menunjukkan perilaku yang berbeda.
Variabilitas tersebut terlihat sebagai:
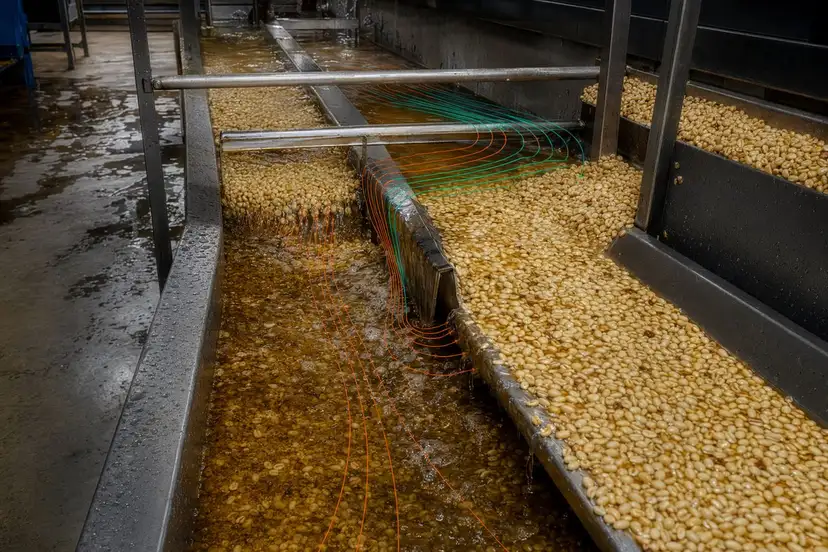
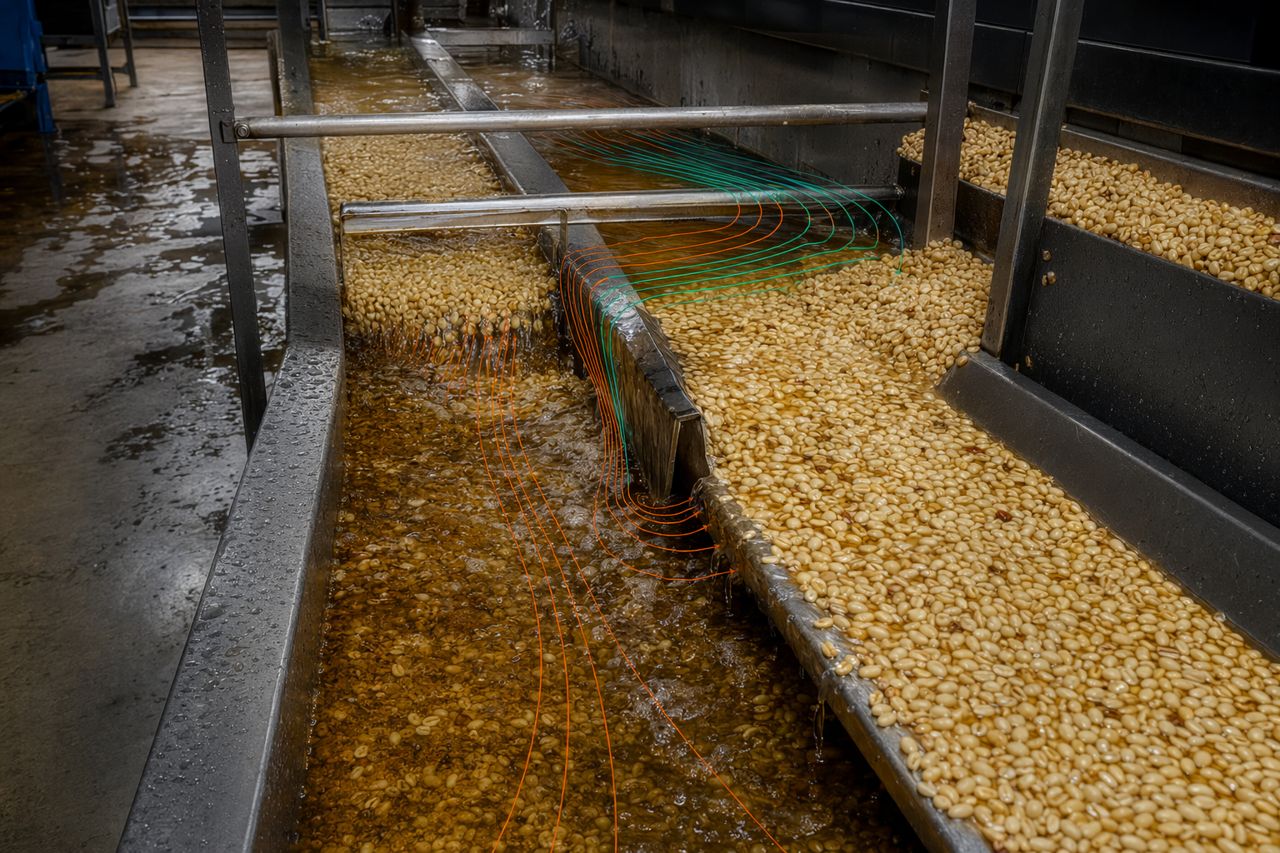
- Parchment yang lengket bergerak lambat melalui saluran dan titik transfer
- Waktu penahanan lebih lama sebelum musilase terurai dengan cukup
- Durasi pencucian yang tidak pasti dari satu batch ke batch berikutnya
- Kebutuhan air dan agitasi yang lebih tinggi
- Lebih banyak pemeriksaan operator sebelum batch dilepas
- Risiko konflik penjadwalan tangki yang meningkat
Ketika perilaku musilase dapat diprediksi, pabrik dapat merencanakan. Ketika tidak, wet mill melindungi mutu dengan menambahkan waktu, tenaga kerja, dan air. Perlindungan tersebut dapat dipahami, tetapi mengonsumsi kapasitas.
Ketersediaan tangki adalah aset produksi yang tersembunyi
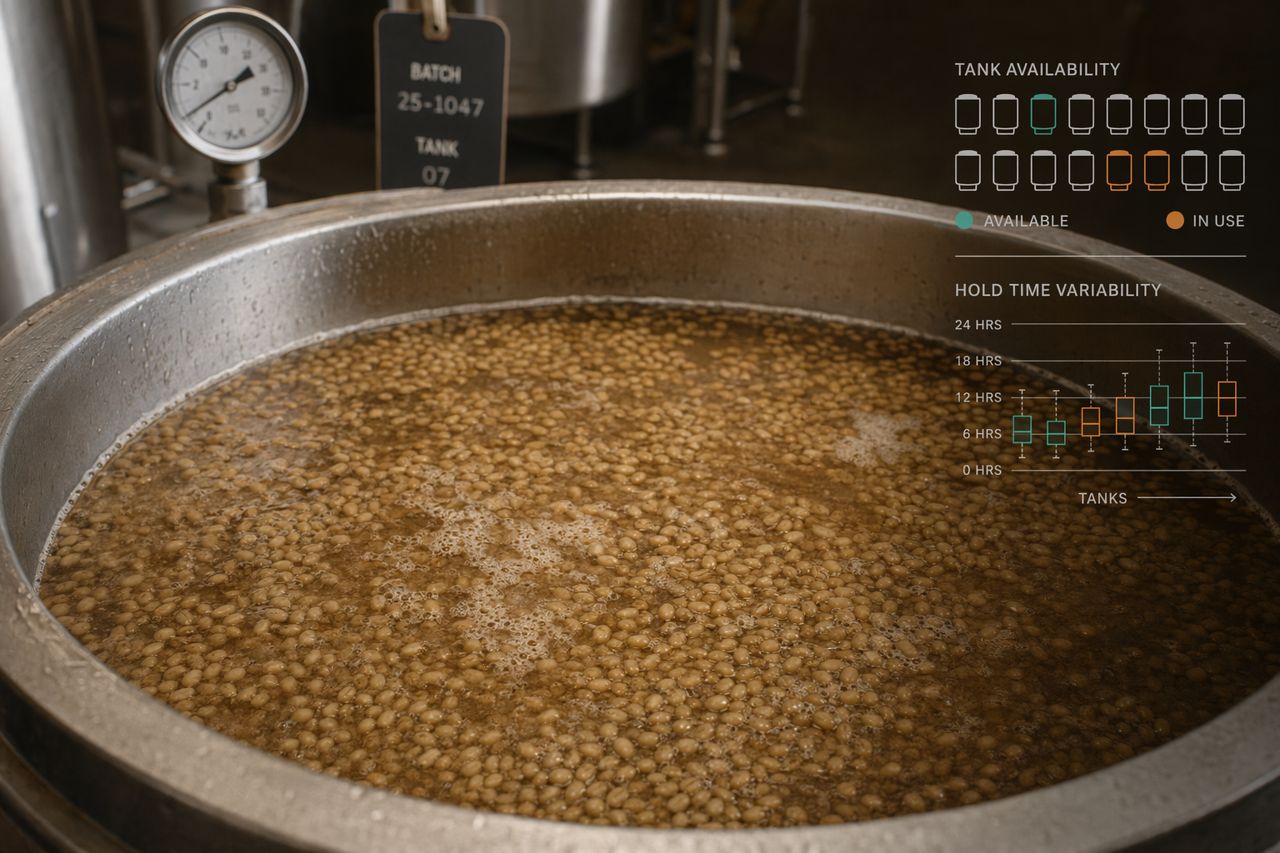
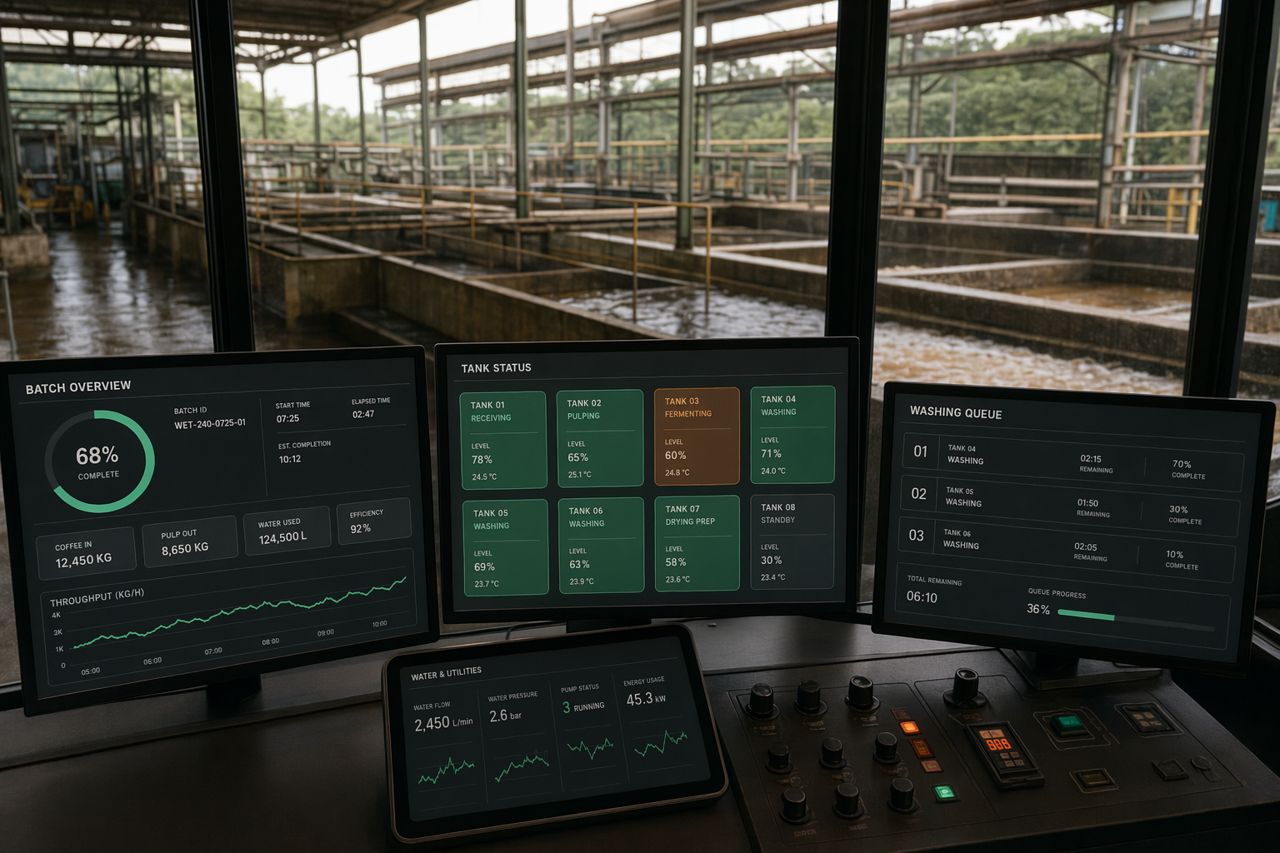
Di banyak wet mill, tangki diperlakukan sebagai infrastruktur tetap, bukan sebagai aset produksi aktif. Namun selama puncak penerimaan, ketersediaan tangki menjadi salah satu batas utama throughput.
Tangki yang tertahan lebih lama dari rencana tidak hanya menunda satu batch. Hal itu dapat memaksa jeda depulping di hulu, menciptakan kemacetan penerimaan, memperumit segregasi lot, dan mendorong tenaga kerja ke jam kerja yang tidak direncanakan.
Pertanyaan praktisnya jelas:
- Berapa banyak tangki yang tidak tersedia karena pelepasan musilase tertinggal?
- Seberapa sering satu batch menunggu tahap pencucian atau transfer berikutnya?
- Berapa banyak waktu buffer yang dimasukkan ke dalam jadwal karena variabilitas sudah diperkirakan?
- Apa yang terjadi ketika cuaca atau volume panen mempersempit jendela penerimaan?
Pendekatan enzim yang dirancang dengan baik bukan pengganti disiplin proses. Ini adalah alat untuk mengurangi variasi pada tahap yang sering menyebabkan tangki tertahan lebih lama daripada yang diizinkan oleh rencana produksi.
Variabilitas musilase memengaruhi beban pencucian
Pencucian sering menjadi titik di mana biaya dari penguraian musilase yang tidak konsisten terlihat jelas. Jika parchment masih membawa musilase yang berat, pabrik mengompensasi dengan waktu, pergerakan air, penanganan mekanis, atau pemeriksaan berulang.
Hasilnya bukan sekadar pencucian yang lebih lambat. Ritme operasional juga menjadi kurang stabil:
- Operator menghabiskan lebih banyak waktu untuk menilai titik pelepasan
- Kebutuhan air pencucian menjadi lebih sulit diperkirakan
- Pergerakan parchment dapat menjadi kurang konsisten
- Pengeringan hilir dimulai lebih lambat atau tidak merata
- Kru kehilangan waktu di antara keputusan batch
Dalam pengolahan yang didukung enzim, tujuannya adalah membantu melemahkan struktur musilase yang ditargetkan sehingga pemisahan dan pencucian menjadi lebih terkendali. Nilai komersialnya diukur dari perilaku pabrik: jendela ketidakpastian yang lebih pendek, waktu pelepasan yang lebih stabil, dan lebih sedikit kejutan selama beban puncak.
Tenaga kerja musiman membuat keterlambatan kecil menjadi mahal
Wet mill sering beroperasi dengan keterbatasan tenaga kerja musiman. Operator terampil memahami proses, tetapi puncak panen memadatkan pengambilan keputusan ke dalam shift panjang dan jendela waktu yang ketat.
Ketika timing pasca-depulping tidak pasti, pabrik semakin bergantung pada penilaian operator berpengalaman. Hal itu mungkin berjalan baik pada hari dengan volume sedang. Namun saat penerimaan mencapai puncak, kondisi tersebut menjadi pengganda risiko.
Gejala yang umum meliputi:
- Operator memeriksa tangki berulang kali karena waktu pelepasan tidak konsisten
- Kru pencucian menunggu izin batch
- Supervisor menyusun ulang urutan lot secara manual untuk melindungi kapasitas
- Lembur ditambahkan untuk mengejar keterlambatan sebelumnya
- Tekanan lebih besar pada keputusan shift malam
Bahan bantu proses seharusnya membuat operasi lebih mudah dijalankan, bukan lebih kompleks. Parchline Catalytics mendukung program enzim yang sesuai dengan alur kerja nyata wet mill: titik dosis, waktu kontak, rentang suhu, praktik penggunaan air, target perputaran tangki, dan persyaratan mutu.
Di mana dukungan enzim dapat membantu setelah depulping
Tahap pasca-depulping adalah titik kontrol yang alami karena struktur musilase memengaruhi begitu banyak kendala hilir. Solusi enzim dapat digunakan untuk mendukung penguraian terkendali atas struktur karbohidrat tertentu pada lapisan musilase, sehingga meningkatkan kemampuan pabrik untuk memindahkan batch ke tahap berikutnya dengan variabilitas yang lebih rendah.
Manfaat potensial di tingkat pabrik meliputi:
- Perilaku pelepasan musilase yang lebih konsisten
- Perencanaan perputaran tangki yang lebih baik
- Ketidakpastian waktu pencucian yang berkurang
- Intervensi manual yang lebih rendah selama aliran puncak
- Transfer dan pergerakan saluran yang lebih stabil
- Penyelarasan yang lebih baik antara jadwal depulping, pencucian, dan pengeringan
- Data validasi yang mendukung keputusan operasional sepanjang musim
Tujuannya bukan mempercepat setiap batch secara membabi buta. Tujuannya adalah menciptakan jendela operasi yang lebih ketat, yang dapat divalidasi dan dikelola oleh pabrik.
Validasi harus dibangun berdasarkan wet mill, bukan brosur
Program enzim yang kredibel dimulai dari kendala nyata wet mill. Parchline Catalytics membingkai evaluasi berdasarkan hasil produksi, bukan klaim generik.
Prioritas validasi yang umum meliputi:
-
Pemetaan baseline
Meninjau alur depulping saat ini, praktik penahanan tangki, langkah pencucian, segregasi lot, dan bottleneck musiman.
-
Kesesuaian proses
Mengidentifikasi di mana penambahan enzim dapat dilakukan tanpa menciptakan kompleksitas penanganan baru atau risiko mutu.
-
Perbandingan terkendali
Membandingkan lot yang diberi perlakuan dan lot standar dalam kondisi pabrik yang praktis, dengan perhatian pada waktu pelepasan, perilaku pencucian, beban kerja operator, dan dampak terhadap jadwal hilir.
-
Konfirmasi mutu
Memastikan bahwa perbaikan proses mendukung target mutu kopi yang telah ditetapkan pabrik, termasuk karakter proses yang bersih dan kondisi parchment yang konsisten.
-
Rencana scale-up
Mengubah pembelajaran uji coba menjadi panduan operasi untuk penggunaan pada musim puncak, termasuk pencampuran, pengelolaan waktu kontak, titik pemeriksaan operator, dan dokumentasi.
Apa yang perlu dicari manajer pengolahan pada pemasok
Pemasok yang tepat harus memahami bahwa kapasitas wet mill bukan hal teoritis. Kapasitas dibangun berdasarkan tekanan penerimaan, batas peralatan, ketersediaan tenaga kerja, penanganan air, dan kebutuhan untuk menjaga keputusan mutu tetap dapat dipertanggungjawabkan.
Saat menilai pemasok enzim, tanyakan:
- Apakah mereka dapat mendukung uji coba dalam kondisi wet mill yang sebenarnya?
- Apakah mereka memahami musilase, penjadwalan tangki, dan perilaku pencucian?
- Apakah mereka dapat membantu menentukan jendela operasi yang praktis tanpa membuat lini menjadi terlalu rumit?
- Apakah mereka akan menyediakan dokumentasi untuk validasi internal dan keterulangan musiman?
- Apakah mereka terbuka secara komersial mengenai pasokan, lead time, kemasan, dan kebutuhan scale-up?
Parchline Catalytics bekerja dengan pabrik pengolahan kopi yang membutuhkan solusi enzim yang terkait dengan hasil operasional terukur: throughput, konsistensi, kontrol pencucian, dan pengurangan downtime.
Kasus komersial: ketidakpastian yang lebih rendah setelah depulping
Bottleneck wet mill setelah depulping menjadi mahal karena berada di persimpangan antara biologi dan kapasitas. Pabrik tidak dapat mengendalikan setiap variabel pada buah yang masuk, tetapi dapat meningkatkan cara proses merespons.
Program enzim yang tervalidasi dapat membantu mengubah penguraian musilase dari periode tunggu yang terbuka menjadi langkah pengolahan yang terkelola. Artinya, perencanaan tangki yang lebih baik, pencucian yang lebih dapat diprediksi, gangguan tenaga kerja yang lebih sedikit, dan dasar yang lebih kuat untuk keputusan pada musim puncak.
Jika pabrik Anda sedang meninjau bottleneck pasca-depulping, Parchline Catalytics dapat membantu menilai di mana dukungan enzim dapat sesuai dengan lini Anda.
Minta penawaran melalui formulir di situs untuk memulai diskusi teknis seputar tata letak wet mill, kendala musiman, dan tujuan validasi Anda.
Minta penawaran