Dari Penerimaan Cherry hingga Lantai Jemur: Peta Praktis Titik Kendali Mutu Wet Mill
Kendali mutu wet mill bukanlah satu inspeksi di ujung lini. Ini adalah rangkaian keputusan yang terkendali: apa yang masuk ke pabrik, seberapa cepat material bergerak, seberapa konsisten mucilage dihilangkan, seberapa bersih sirkulasi air tetap terjaga, dan apakah pengeringan dimulai dari kondisi yang seragam.
Bagi manajer pengolahan, tujuannya jelas: melindungi kualitas yang kritis terhadap cita rasa di cangkir sambil meningkatkan throughput, mengurangi pengerjaan ulang, dan menghindari downtime akibat saluran tersumbat, washer kelebihan beban, fermentasi tidak konsisten, atau muatan pengeringan yang tidak merata.
Peta ini ditulis sebagai referensi di lantai produksi bagi tim pengolahan kopi. Dokumen ini juga dapat membantu pembeli teknis menentukan di mana alat bantu proses, termasuk manajemen mucilage berbantuan enzim, perlu divalidasi saat mencari pemasok enzim untuk pengolahan kopi.
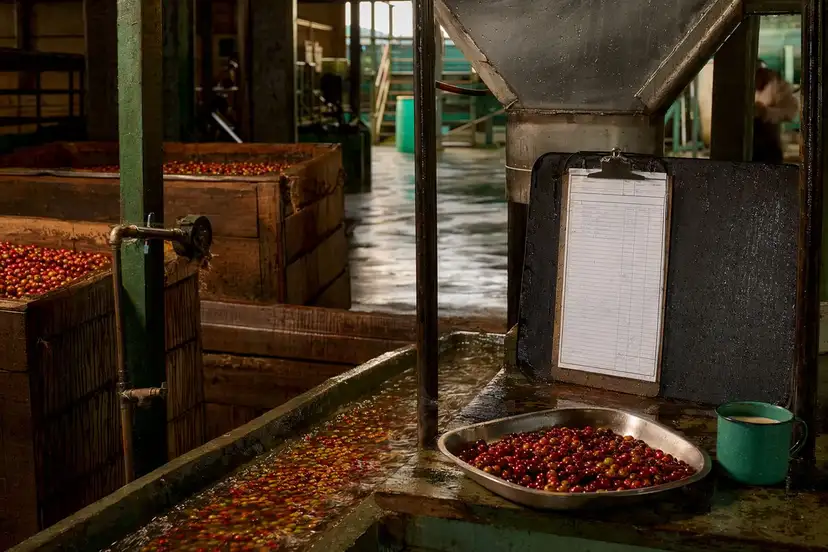
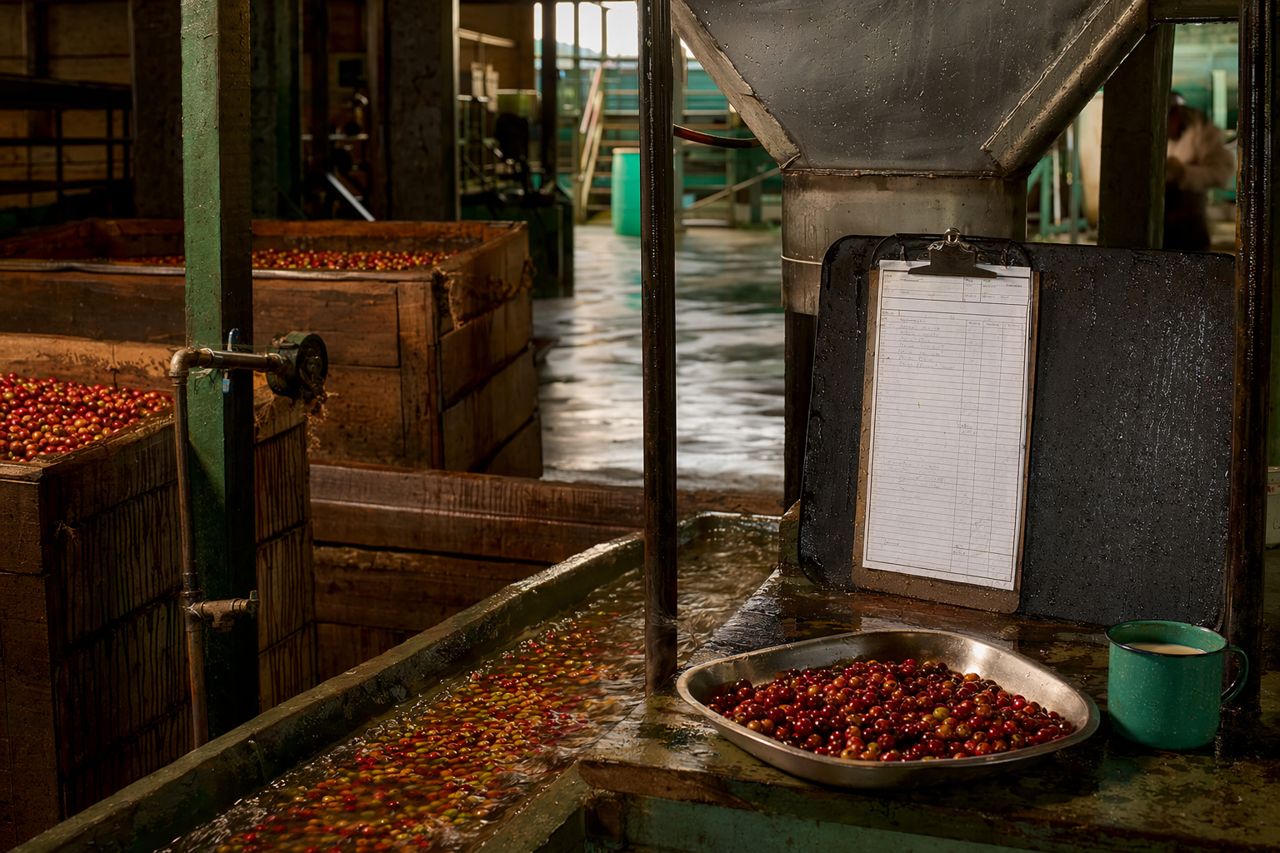
1. Penerimaan cherry: kendalikan bahan baku sebelum masuk ke lini
Penerimaan cherry menentukan jendela operasi untuk seluruh wet mill. Setelah buah dengan kualitas campuran diterima ke dalam suatu batch, tahap hilir hanya dapat mengurangi dampaknya, bukan menghapusnya.
Titik kendali utama
- Identitas lot: kebun, blok, varietas jika relevan, tanggal panen, waktu pengiriman, dan kondisi transportasi.
- Profil kematangan: persentase buah kurang matang, terlalu matang, kering, rusak serangga, dan rusak secara mekanis.
- Benda asing: batu, ranting, daun, serpihan logam, sisa kemasan.
- Suhu dan waktu tunggu: buah yang hangat dan tertunda mempercepat aktivitas mikroba yang tidak terkendali.
- Floaters: catat tingkat cherry berdensitas rendah yang dikeluarkan selama flotasi.
Pemeriksaan di lantai produksi
| Pemeriksaan |
Mengapa penting |
Tindakan jika di luar rentang |
| Sortasi visual kematangan |
Memprediksi perilaku fermentasi dan risiko cacat |
Pisahkan atau turunkan kelas lot |
| Pengeluaran melalui flotasi |
Mengurangi material berdensitas rendah dan rusak |
Tingkatkan tahap pengeluaran atau isolasi batch |
| Keterlambatan penerimaan |
Membatasi pra-fermentasi yang tidak terkendali |
Prioritaskan pengolahan atau dokumentasikan risikonya |
| Ketertelusuran lot |
Mendukung klaim, penarikan, dan pemecahan masalah |
Tahan batch hingga dokumen lengkap |
Catatan praktis
Jika wet mill menjalankan penerimaan ber-throughput tinggi, QC penerimaan tidak boleh hanya bergantung pada pengambilan sampel di akhir hari. Pemeriksaan singkat dan berulang selama periode puncak pengiriman lebih berguna daripada satu inspeksi komposit besar.
2. Intake air dan flotasi: lindungi media kontak pertama
Air tidak bersifat netral dalam pengolahan basah. Air membawa panas, padatan, mikroorganisme, dan beban terlarut. Kualitas air memengaruhi efisiensi flotasi, perilaku mucilage, prediktabilitas fermentasi, dan kebersihan peralatan.
Titik kendali utama
- Kejernihan dan bau air masuk
- Beban sedimen
- Rasio penggunaan ulang air
- Penumpukan beban organik di tangki resirkulasi
- Stabilitas aliran ke saluran flotasi
Daftar periksa
- Pastikan screen dan titik pengendapan bersih sebelum intake dimulai.
- Singkirkan akumulasi pulp dan kulit sebelum menjadi sumber mikroba.
- Pantau kekeruhan sirkulasi air secara visual atau dengan instrumen yang disetujui lokasi.
- Hindari penggunaan air daur ulang dengan beban tinggi untuk lot yang sensitif terhadap kualitas, kecuali sudah divalidasi.
- Jaga aliran flotasi tetap merata; aliran yang melonjak-lonjak mengurangi keandalan pemisahan.
3. Depulping: pertahankan presisi mekanis
Kualitas depulping menentukan seberapa banyak jaringan buah ikut bergerak bersama kopi berkulit tanduk. Penyetelan yang buruk meningkatkan parchment pecah, pulp yang tertahan, ketidakkonsistenan mucilage, dan beban washer.
Titik kendali utama
- Setelan drum atau disc relatif terhadap distribusi ukuran cherry
- Stabilitas laju umpan
- Efisiensi pemisahan pulp
- Insidensi biji pecah atau parchment terpotong
- Carryover residu ke fermentasi atau saluran demucilage
Perhatikan sinyal berikut
- Peningkatan carryover pulp setelah perubahan ukuran cherry
- Lebih banyak parchment pecah saat throughput lebih tinggi
- Back-pressure atau umpan yang tidak merata ke depulper
- Pulp berlebih di tangki atau saluran berikutnya
- Operator meningkatkan aliran air untuk mengompensasi ketidaksejajaran mekanis
Tindakan korektif
- Hentikan proses dan periksa setelan celah.
- Inspeksi screen, belt, dan mekanisme umpan.
- Konfirmasi sebaran ukuran cherry dari pengiriman saat ini.
- Turunkan laju umpan sementara jika pemisahan mekanis tidak stabil.
- Catat penyesuaian beserta waktu, lot, operator, dan hasil yang diamati.
4. Manajemen mucilage: definisikan arti bersih
Penghilangan mucilage adalah salah satu area kendali mutu terpenting dalam wet mill. Penghilangan yang terlalu sedikit dapat menimbulkan ketidakstabilan fermentasi dan masalah pengeringan. Aksi mekanis yang berlebihan dapat merusak parchment dan meningkatkan penggunaan air.
Wet mill umumnya mengelola mucilage melalui fermentasi, demucilage mekanis, proses berbantuan enzim, atau kombinasi. Pendekatan yang tepat bergantung pada tata letak pabrik, strategi air, profil lot, dan tekanan throughput.
Titik kendali utama
- Ketebalan awal dan daya lekat mucilage
- Ukuran batch dan kedalaman hamparan
- Tren suhu
- Waktu dalam tangki atau saluran
- Kemudahan pencucian dan rasa permukaan
- Beban efluen dan carryover padatan
Isyarat sensorik praktis untuk operator
Gunakan pemeriksaan taktil secara konsisten: parchment seharusnya berubah dari licin dan berserabut menjadi bersih, padat, dan mudah dipisahkan. Hindari deskripsi subjektif kecuali lokasi telah melatih operator menggunakan sampel pembanding atau standar visual yang ditetapkan.
Di mana validasi berbantuan enzim dapat diterapkan
Manajemen mucilage berbantuan enzim dapat dievaluasi ketika pabrik membutuhkan:
- Penguraian mucilage yang lebih dapat diprediksi pada input cherry yang bervariasi
- Waktu tinggal dalam tangki yang lebih singkat atau lebih terkendali
- Viskositas yang lebih rendah di saluran atau air pencuci
- Filterabilitas aliran cair yang lebih baik pada penanganan hilir
- Penurunan stres mekanis selama penghilangan mucilage
- Kondisi awal yang lebih konsisten sebelum pengeringan
Validasi harus membandingkan lot yang diberi perlakuan dan tidak diberi perlakuan dalam kondisi operasi yang sama, dengan catatan yang jelas untuk throughput, kebutuhan pencucian, kebersihan taktil, pengamatan cacat, dan perilaku pengeringan.
5. Tangki fermentasi: kendalikan waktu, suhu, dan pemuatan
Fermentasi sering kali menjadi tempat variabilitas terakumulasi. Tangki yang tampak serupa dapat berperilaku berbeda karena kedalaman muatan, kematangan buah, kondisi lingkungan, carryover air, dan riwayat pembersihan.
Titik kendali utama
- Identitas tangki dan status pembersihan sebelumnya
- Waktu mulai batch dan target jendela pelepasan
- Kedalaman dan pemadatan parchment
- Tren suhu di seluruh batch
- Perilaku drainase
- Kondisi permukaan dan perubahan aroma
Daftar periksa manajer mutu
- Tetapkan setiap batch ke tangki dengan kartu batch yang terlihat.
- Catat waktu mulai pengisian dan waktu selesai pengisian.
- Lacak keputusan pelepasan berdasarkan pengamatan dan kriteria lokasi, bukan kebiasaan.
- Hindari mencampur lot yang terfermentasi sebagian kecuali secara khusus disetujui.
- Konfirmasi urutan pengeluaran agar batch yang lebih lama tidak tertahan di belakang batch yang lebih baru.
Sinyal risiko
- Titik panas di dalam hamparan yang dalam
- Drainase lambat atau channeling
- Munculnya bau menyimpang yang kuat
- Pelepasan mucilage yang tidak merata antara lapisan atas dan bawah
- Operator memperpanjang waktu karena kapasitas pencucian tidak tersedia
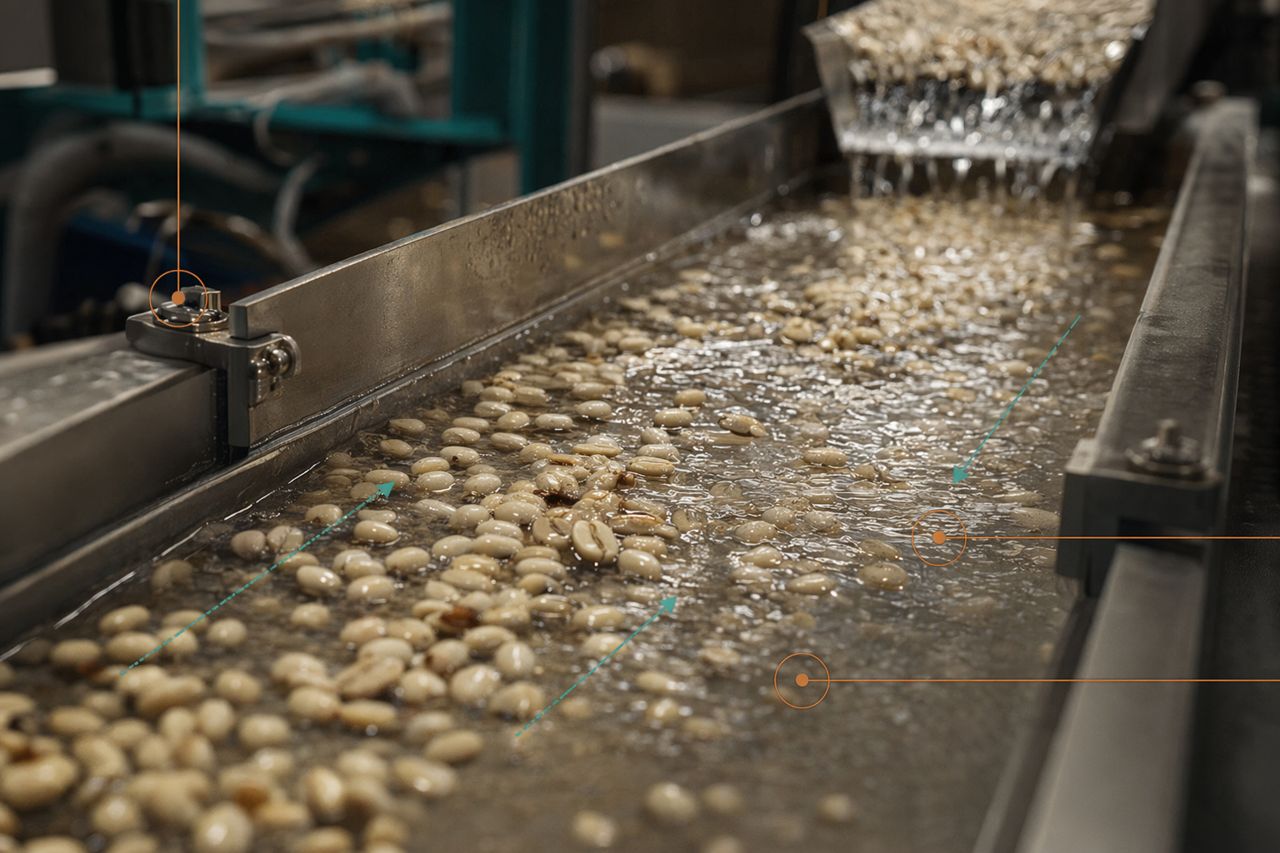
6. Pencucian dan grading: verifikasi penghilangan, pemisahan, dan aliran
Pencucian adalah tahap pembersihan sekaligus tahap pemisahan. Jika kelebihan beban, pabrik dapat mendorong parchment yang baru sebagian bersih ke tahap berikutnya, meningkatkan kebutuhan air, atau menciptakan muatan pengeringan yang tidak konsisten.
Titik kendali utama
- Laju umpan washer
- Stabilitas aliran air
- Mucilage yang masih tertahan setelah pencucian
- Pemisahan parchment ringan dan cacat
- Akumulasi padatan di saluran dan screen
- Keseragaman keluaran
Pemeriksaan operator
- Ambil sampel di inlet dan outlet washer.
- Gosok parchment dengan tangan dan bandingkan dengan standar lokasi.
- Periksa air pencuci untuk memastikan padatan tersuspensi tidak berlebihan.
- Periksa sudut saluran dan area beraliran rendah untuk penumpukan.
- Pastikan saluran grading tidak dilewati saat beban puncak.
Nilai proses
Pencucian yang stabil mengurangi pengerjaan ulang, menurunkan cleanout tidak terencana, mendukung pengeringan yang lebih konsisten, dan menyediakan gerbang mutu yang jelas sebelum parchment mencapai lantai jemur, bed bertingkat, atau pengering mekanis.
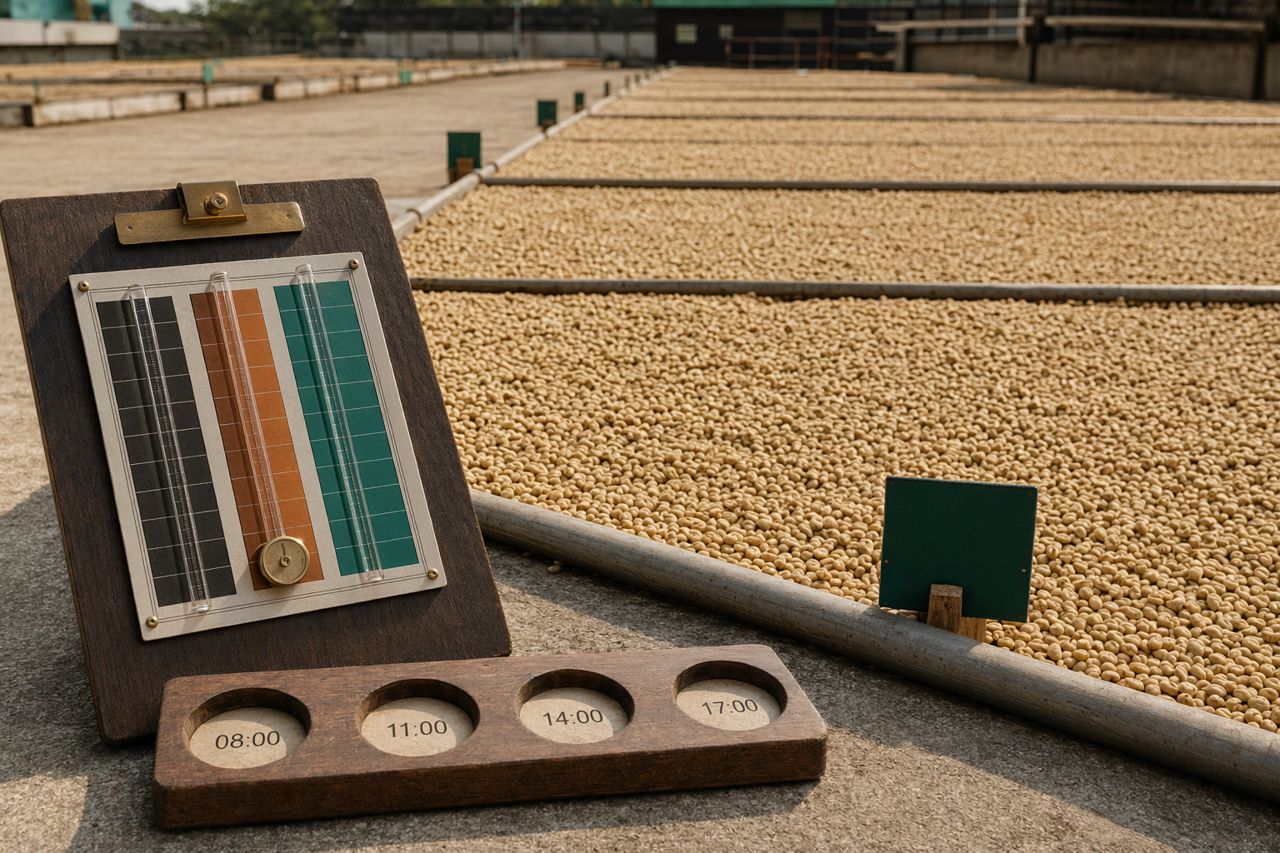
7. Serah terima ke pengeringan: jangan kirim variabilitas ke lantai jemur
Pengeringan tidak dapat sepenuhnya memperbaiki ketidakkonsistenan hulu. Kadar air campuran, mucilage yang tertahan, dan kedalaman lapisan yang tidak merata menciptakan risiko kualitas serta masalah penjadwalan.
Titik kendali utama
- Kebersihan permukaan parchment
- Waktu drainase sebelum penyebaran
- Segregasi lot
- Kedalaman lapisan awal
- Penugasan lantai jemur, bed, atau dryer
- Waktu pembalikan pertama
- Kendala cuaca atau ketersediaan dryer
Daftar periksa serah terima
- Pastikan ID lot secara fisik mengikuti parchment.
- Hindari mencampur lot dengan riwayat fermentasi yang berbeda.
- Tiriskan kelebihan air permukaan sebelum disebarkan.
- Mulai dengan kedalaman lapisan yang konsisten untuk metode pengeringan yang digunakan.
- Catat waktu mulai dan lokasi pengeringan.
- Komunikasikan setiap deviasi hulu kepada tim pengeringan.
Catatan praktis
Serah terima yang bersih antara wet mill dan kru pengeringan adalah titik kendali komersial. Hal ini melindungi perencanaan throughput, target kualitas ekspor, dan kepercayaan pelanggan.
8. Pembersihan, sanitasi, dan pencegahan downtime
Kebersihan wet mill bukan hanya persoalan higiene. Ini memengaruhi viskositas, aliran, beban mikroba, bau, dan keandalan peralatan.
Titik pembersihan prioritas tinggi
- Hopper penerimaan cherry
- Tangki dan saluran flotasi
- Permukaan kontak depulper
- Sudut dan drainase tangki fermentasi
- Screen washer dan titik semprot
- Sump resirkulasi air
- Conveyor penanganan pulp
Pemeriksaan untuk pengurangan downtime
- Singkirkan residu pulp berserabut sebelum memadat.
- Inspeksi screen sesuai jadwal, bukan hanya setelah tersumbat.
- Bilas zona mati dalam saluran.
- Sediakan suku cadang aus untuk depulper dan pompa.
- Catat lokasi penyumbatan berulang dan selidiki akar penyebabnya.
9. Catatan yang memungkinkan pemecahan masalah
Catatan yang berguna bersifat ringkas, konsisten, dan dekat dengan proses. Jika pengumpulan data memperlambat lini, operator akan menghindarinya. Jika catatan terlalu samar, catatan tersebut tidak akan mendukung tindakan korektif.
Kumpulan catatan minimum yang berguna untuk wet mill
- Identitas lot dan kondisi penerimaan
- Hasil flotasi
- Setelan depulper dan waktu penyesuaian
- Waktu mulai dan pelepasan fermentasi
- Pengamatan suhu jika digunakan
- Pengamatan penghilangan mucilage
- Catatan pencucian dan grading
- Waktu dan lokasi serah terima pengeringan
- Deviasi dan tindakan korektif
Praktik terbaik
Hubungkan setiap deviasi dengan keputusan. Misalnya: batch diisolasi, depulper disesuaikan, pencucian diperpanjang, penugasan tangki diubah, frekuensi pembersihan ditingkatkan, atau lot ditahan untuk peninjauan supervisor.
10. Rute QC wet mill harian yang praktis
Gunakan ini sebagai rute singkat supervisor selama pengolahan aktif.
- Penerimaan: Apakah lot teridentifikasi, tersortir, dan bergerak tanpa penundaan?
- Flotasi: Apakah pemisahan air stabil dan secara visual cukup bersih untuk kelas lot tersebut?
- Depulping: Apakah pemisahan pulp bersih tanpa kerusakan parchment berlebihan?
- Tahap mucilage: Apakah waktu, suhu, dan pelepasan taktil konsisten dengan standar lokasi?
- Pencucian: Apakah parchment di outlet bersih dan seragam?
- Grading: Apakah cacat ringan dan parchment berdensitas rendah dipisahkan?
- Serah terima: Apakah tim pengeringan menerima lot yang seragam dan tertelusur?
- Pembersihan: Apakah titik yang rentan tersumbat dibersihkan sebelum mengganggu aliran?
- Catatan: Apakah deviasi didokumentasikan saat informasinya masih segar?
Kapan perlu melibatkan dukungan teknis
Libatkan dukungan teknis eksternal ketika masalah wet mill yang sama muncul pada beberapa lot atau selama beberapa minggu, terutama jika memengaruhi throughput, kebutuhan air, filterabilitas, viskositas, waktu fermentasi, atau keseragaman pengeringan.
Parchline Catalytics mendukung pengolah kopi yang mengevaluasi peningkatan proses berbasis enzim melalui perencanaan validasi praktis, struktur uji coba berdampingan, dan dokumentasi yang dapat digunakan manajer pengolahan dalam tinjauan produksi.
Jika pabrik Anda sedang membandingkan opsi atau membutuhkan rencana uji coba terkendali, gunakan formulir di situs untuk meminta penawaran. Kami akan membantu menentukan target proses, batasan operasi, dan langkah validasi sebelum merekomendasikan pendekatan pasokan.