インスタントコーヒー抽出収率の変動
可溶性コーヒー工場向けに、焙煎プロファイル、粉砕粒度分布、抽出ライン制御、抽出液ハンドリング、原料ばらつきなど、抽出収率変動の一般的な原因を解説する実務ガイド。
Request pricing 可溶性コーヒー工場向けに、焙煎プロファイル、粉砕粒度分布、抽出ライン制御、抽出液ハンドリング、原料ばらつきなど、抽出収率変動の一般的な原因を解説する実務ガイド。
Request pricingインスタントコーヒー製造における収率変動は、単一の不具合だけで起こることはまれです。多くの場合、焙煎の進行度がわずかにずれる、粉砕粒度分布が広がる、抽出器のバランスが崩れる、固形分の取り扱いが変わる、または前ロットとは異なる物理構造を持つ原料が入荷するなど、複数の小さな変化が積み重なって発生します。
コーヒー加工工場において、このような変動は、可溶性固形分の回収率の不安定化、抽出液粘度のばらつき、ろ過圧の変化、蒸発濃縮工程の負荷変動、オペレーターへの手直し負担として商業面に現れます。目的は単に抽出収率を高めることだけではありません。工場が処理量、エネルギー需要、製品品質を確信を持って計画できるよう、収率を十分に予測可能な状態に保つことが重要です。
Parchline Catalytics は、工程を支援する酵素ソリューションとバリデーション支援を求める可溶性コーヒー加工業者と連携しています。コーヒー加工向け酵素サプライヤーとして、私たちは収率変動を現場起点で捉えます。抵抗がどこで生じるのか、抽出液がどこで滞るのか、固形分がどこで価値を保持してしまうのか、そしてバッチデータがどこで期待値と一致しなくなるのかを確認します。
可溶性コーヒー製造では、抽出収率は原料効率だけでなく、下流ライン全体の性能にも影響します。
収率が変動すると、工場では次のような事象が見られることがあります。
したがって、抽出側の小さな問題が生産計画上の問題へ発展することがあります。安定した収率は、安定したスケジュールを支えます。
焙煎は、抽出が通過しなければならない物理的・化学的構造を形成します。生豆の仕様が似ている場合でも、焙煎プロファイルの小さな変化によって、多孔性、脆さ、可溶成分の放出、微粉発生が変化することがあります。
意図した抽出プログラムに対してコーヒーの発達が不十分な場合、可溶成分の放出が遅く、不完全になる可能性があります。充填層が長時間にわたって抽出に抵抗し、より長い時間、より厳しい条件、または低い回収率の受け入れが必要になることがあります。
運転上の兆候には、次のようなものがあります。
より強い、または不均一な焙煎は、逆の問題を引き起こすことがあります。微粉の増加、粒子の脆弱化、下流の分離工程へ持ち込まれる懸濁物の増加です。ある領域では見かけ上の抽出が改善しても、別の箇所ではろ過性や抽出液ハンドリングが悪化する場合があります。
現場で見られる可能性のある兆候は次のとおりです。
重要なのは、焙煎プロファイルは風味だけのパラメーターではないという点です。これは加工適性を左右するパラメーターでもあります。
粉砕粒度は、抽出の一貫性を左右する最も直接的な要因の一つです。狭く制御された粒度分布は、抽出ラインの予測可能な運転を助けます。広い粒度分布は、異なる速度で抽出されるゾーンを生み出します。
粗い粒子では、液体の浸透と可溶成分の放出が遅いため、抽出可能な価値が粒子内部に残ることがあります。オペレーターはより厳しい抽出条件で対応する場合がありますが、それにより小さい粒子が過抽出され、下流工程の負担が増える可能性があります。
過剰な微粉は充填層の抵抗を高め、懸濁固形分を増加させ、ろ過を不安定にすることがあります。微粉は系内を不均一に移動する場合もあり、局所的な圧力影響や抽出液清澄度のばらつきを引き起こします。
加工チームは、粉砕粒度分布を抽出性能と切り離してではなく、併せて追跡する必要があります。有用な指標には次のものがあります。
粉砕管理は単なる粉砕工程の目標ではありません。収率を制御するための手段です。
可溶性コーヒーの抽出ラインは、代表的な温度や流量設定だけを見ると安定しているように見えても、個々の容器や段階が同じように機能していない場合があります。収率変動は、こうした内部不均衡から始まることがよくあります。
温度は、可溶化、粘度、拡散、抽出液の特性に影響します。プロファイルが原料や粉砕状態と合っていない場合、抽出不足または抽出液品質へのストレスが見られることがあります。
滞留時間も同様に重要です。接触時間が短すぎると収率が取り残されます。条件が厳しすぎると、特に懸濁固形分や粘度が上昇する場面で、下流ハンドリング上の問題が増える可能性があります。
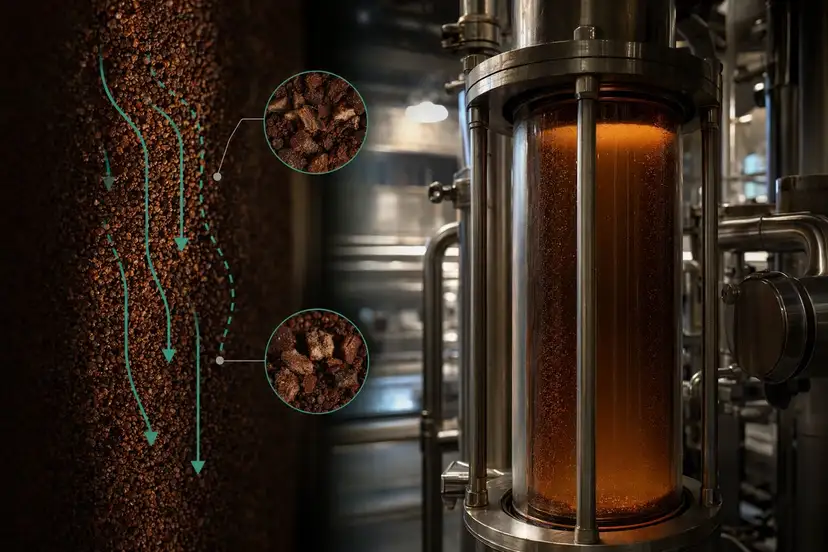
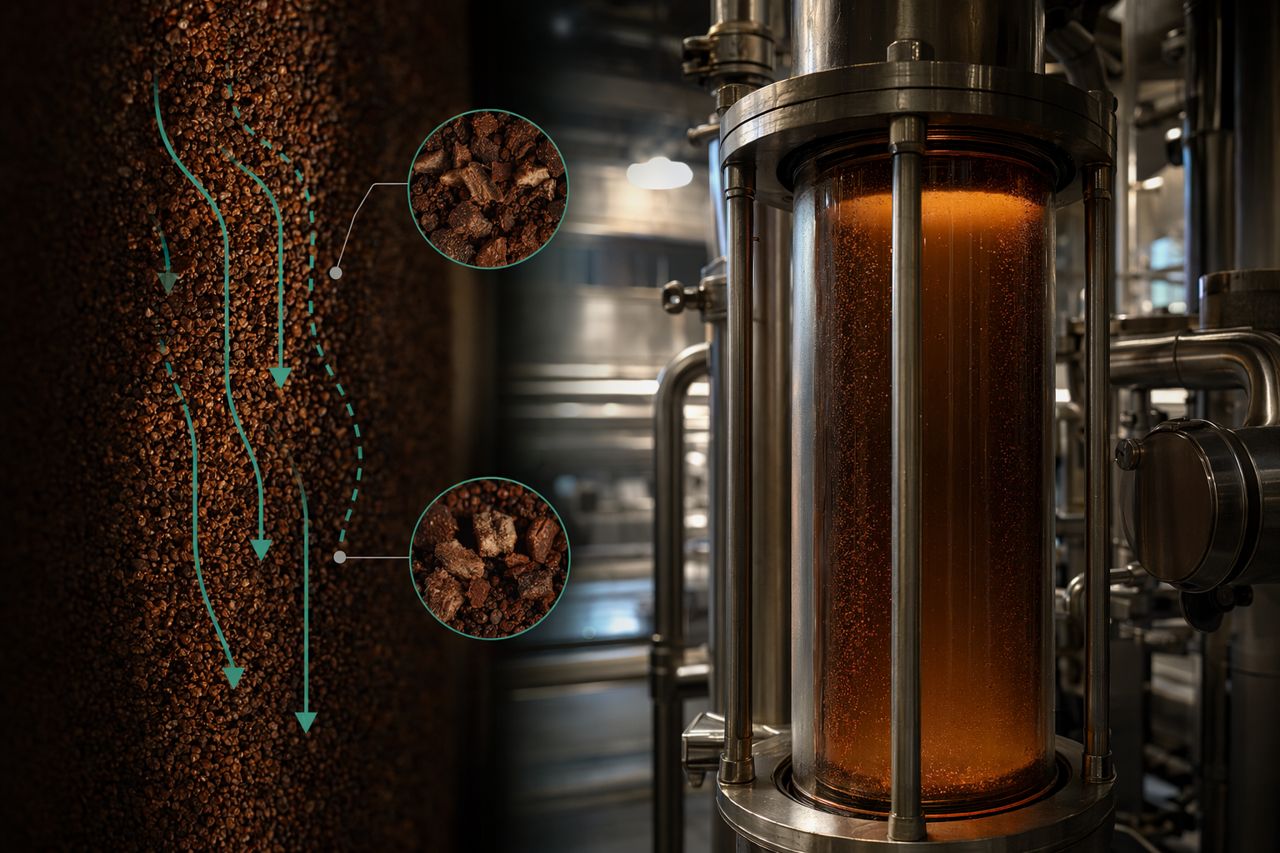
充填材料内の流れが不均一だと、一部のゾーンは接触不足となり、別のゾーンは過剰接触となることがあります。チャネリングは直接確認しにくいものの、抽出液濃度の不安定化、圧力変動、抽出後コーヒーかすの不一致として現れることがよくあります。
収率変動は、段階間の不均衡からも発生します。ある段階が過度に機能し、別の段階の寄与が少ない、または排出タイミングの変化によって固形分挙動が変わる場合です。この点ではトレンドデータが重要です。ライン全体の出力だけを見ると、変動源が隠れてしまうことがあります。
粘度は症状であると同時に制約要因でもあります。抽出液の粘度が上昇すると、ポンプ移送、熱伝達、ろ過、濃縮のすべてが難しくなる可能性があります。オペレーターはライン速度の低下、希釈調整、または回収効率低下の受け入れを迫られる場合があります。
一般的な要因には次のものがあります。
これは、工場の目標とバリデーション結果によっては、酵素ソリューションが工程の一貫性を支援できる領域の一つです。商業上の目標は実務的です。すなわち、工場の品質要件を損なうことなく、流動挙動を改善し、ろ過を安定化し、抽出液ストリームをより扱いやすくすることです。
すべての収率変動が抽出容器内で発生するわけではありません。分離性能は、回収された可溶性成分のうち、濃縮と乾燥に実際に利用できる量を変化させる可能性があります。
ろ過が遅くなる、または遠心分離が不安定になると、工場では次のような事象が起こることがあります。
このような場合、抽出ラインは価値を生み出していても、分離システムがその価値を一貫して次工程へ送れていない可能性があります。
抽出液が抽出ラインを離れた後も、ハンドリング条件は一貫性に影響し続けます。保持時間、温度、固形分の懸濁状態、移送時のせん断は、いずれもストリームの挙動に影響を与えます。
確認すべき領域は次のとおりです。
抽出液ストリームが管理された中間体として扱われていない場合、工場は抽出後に予測可能性を失う可能性があります。
コーヒーは農産原料です。産地、品種、収穫年、加工方法、水分、保管履歴、欠点豆プロファイルは、いずれも抽出挙動に影響する可能性があります。
可溶性コーヒー工場にとって重要な問いは、原料が変動するかどうかではありません。変動は必ず起こります。重要なのは、入荷時のばらつきを工程設定や支援策へ変換する仕組みを工場が持っているかどうかです。
実務的な管理方法には次のものがあります。
原料ばらつきは、工場が早期にパターンを特定し、処理量に影響が出る前に対応できる場合、影響を抑えやすくなります。
酵素ソリューションは、焙煎管理、粉砕規律、抽出ライン保全の代替ではありません。植物細胞壁由来物質、粘度、保持された抽出液、またはろ過性が回収率を制限している場面で評価できる工程ツールです。
コーヒー加工工場における最も有効な酵素プログラムは、次のような測定可能な運用目標を軸に構築されます。
適切なアプローチは、原料、工程構成、滞留時間、温度ウィンドウ、下流工程の品質目標によって異なります。バリデーションは工場固有で、商業的な根拠に基づくべきです。
収率変動が増加した場合、加工チームは構造化されたレビューを進めることで、推測に頼ることを避けられます。
サンプリング地点、濃度測定の一貫性、物質収支の前提、データ取得タイミングを確認します。測定上の問題が工程上の問題のように見えることがあります。
焙煎曲線、色調目標、焙煎後のコンディショニング、粉砕機の状態、粒度分布を確認します。収率の不安定化が始まった時期と一致する変化を探します。
容器ごとの挙動、圧力トレンド、流量分布、段階別濃度、滞留時間、排出の一貫性を比較します。
ろ過サイクル時間、遠心分離機の挙動、懸濁固形分、移送ロス、保持条件、蒸発工程への供給安定性を評価します。
性能を産地、ブレンド、保管期間、水分、入荷時の物理特性と照合します。
粘度、保持された抽出液、またはろ過性が引き続き制限要因となっている場合、実際の工場条件下で酵素ソリューションが一貫性を改善できるかを評価します。
Parchline Catalytics は、一般的な主張ではなく、運用成果を軸に設計された酵素ソリューションでコーヒー加工業者を支援します。私たちの取り組みは、次のような実務的な工場課題に焦点を当てています。
私たちは、加工チームが用途適合性を確認し、試験目標を定義し、生産および調達チームにとって重要な現場指標を中心にバリデーションを構築できるよう支援します。
可溶性コーヒー工場で、抽出収率の変動、粘度制約、ろ過の不安定性、または原料ばらつきに対応している場合、Parchline Catalytics は的を絞った酵素アプローチの評価を支援できます。
サイト内のお見積もり依頼フォームから、工程目標、原料タイプ、対処したい生産上の制約をお知らせください。当社チームが、次のステップについて商業的に明確な推奨事項をご案内します。
Tell us your application and volume — we reply with pricing and lead time.